Οδηγίες για εξαρτήματα με κάμψη σε στράντζα
Η σελίδα συνοψίζει κανόνες σχεδιασμού και παραγωγικά όρια για εξαρτήματα που λυγίζονται σε στράντζα. Καλύπτει όρια διαστάσεων, απαιτήσεις σχεδίων, γεωμετρία κάμψης, αποστάσεις οπών, ακτίνες, αντιστάθμιση αναπτύγματος, ανακούφιση γωνιών και κινδύνους σύγκρουσης εργαλείου.
Όρια εξαρτήματος
- Μέγιστο μήκος κάμψης: 2980 mm
- Μέγιστο πάχος χαλύβδινης λαμαρίνας: 10 mm
- Μέγιστο πάχος ανοξείδωτης λαμαρίνας: 8 mm
- Μέγιστο πάχος αλουμινένιας λαμαρίνας: 6 mm
- Μέγιστο βάρος λυγισμένου εξαρτήματος: 100 kg
Ανάλογα με το υλικό, είναι δυνατά μόνο συγκεκριμένα μεγέθη φύλλου. Δείτε τη Κατάλογος υλικών σελίδα για τα διαθέσιμα υλικά και εύρη διαστάσεων.
Απαίτηση τεχνικού σχεδίου
Για λυγισμένα εξαρτήματα απαιτούνται τεχνικά σχέδια σε PDF. Το συνημμένο διανυσματικό CAD αρχείο χρησιμοποιείται ως αρχείο κοπής, ενώ επιπλέον πληροφορίες όπως ανοχές και σημειώσεις κάμψης πρέπει να εμφανίζονται στο PDF, επειδή δεν ερμηνεύονται αυτόματα. Σε αποκλίσεις μεταξύ CAD και PDF, η παραγωγή βασίζεται στο CAD όπου είναι δυνατό.
Σημαντικές σημειώσεις
- Σε λεπτές λαμαρίνες μπορούν να προστεθούν μικρογέφυρες κατά την κοπή για να αποτραπεί ανατροπή και σύγκρουση με την κεφαλή laser.
- Ορισμένα CAD προγράμματα εξάγουν DXF αρχεία με στρώματα ή επίπεδα που μπορούν να αλλάξουν το περίγραμμα. Τέτοια θέματα μπορεί να μην αναγνωριστούν αυτόματα.
- Τα χαρακτηριστικά της ακμής και η ποιότητα κοπής μπορεί να διαφέρουν ανάλογα με τη διαδικασία παραγωγής.
- Ανάλογα με το υλικό και τα στάδια επεξεργασίας, η αρχική επιφάνεια μπορεί να είναι λαδωμένη ή, σε χάλυβα, ελαφρώς σκουριασμένη. Οι μη επεξεργασμένες επιφάνειες μπορεί επίσης να κρατούν ορατά σημάδια.
- Επειδή η κοπή laser είναι θερμική διαδικασία, οι ακμές και οι γωνίες κοπής μπορεί να διαφέρουν με το πάχος υλικού.
- Αν το εξάρτημά σας έχει ειδικές απαιτήσεις επιφάνειας, περιγράψτε τις στο σχόλιο παραγγελίας.
- Με επιλεγμένη μονόπλευρη αφαίρεση γρεζιών, η κάτω πλευρά του CAD αρχείου επιλέγεται αυτόματα.
Ανοχές
Από προεπιλογή, τα εξαρτήματα με κάμψη σε στράντζα στο Laser Master παράγονται σύμφωνα με τις ανοχές του BDS EN ISO 22768-m.
Μέγιστο μήκος κάμψης ανά υλικό και πάχος
Για να διασφαλιστεί η κατασκευασιμότητα, ο σχεδιασμός πρέπει να τηρεί το όριο που επιβάλλουν τα εργαλεία κάμψης και η ρύθμιση μηχανής.
| Πάχος φύλλου t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| S235 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2600 | 2500 | 1700 | 1300 | 1000 |
| S275 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2300 | 2200 | 1500 | 1100 | 900 |
| S355 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2600 | 1950 | 1900 | 1300 | 950 | 750 |
| EN 1.4301 / AISI 304 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2500 | 1900 | 1800 | 1200 | 950 | 750 |
| Αλουμίνιο | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 |
Ελάχιστες και μέγιστες διαστάσεις στην κάμψη
Αν το σκέλος κάμψης είναι πολύ μικρό για το απαιτούμενο άνοιγμα μήτρας, η κάμψη δεν μπορεί να παραχθεί. Οι ακριβείς τιμές διαφέρουν ανάλογα με τη γεωμετρία και το μήκος κάμψης.
|
|
|
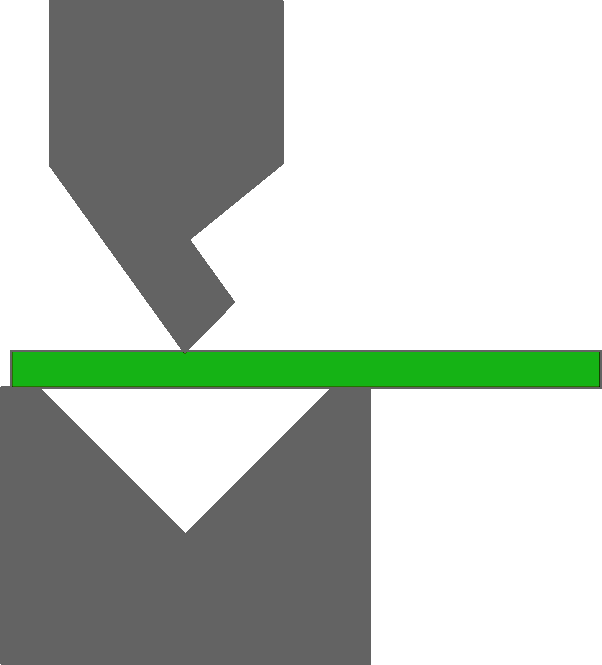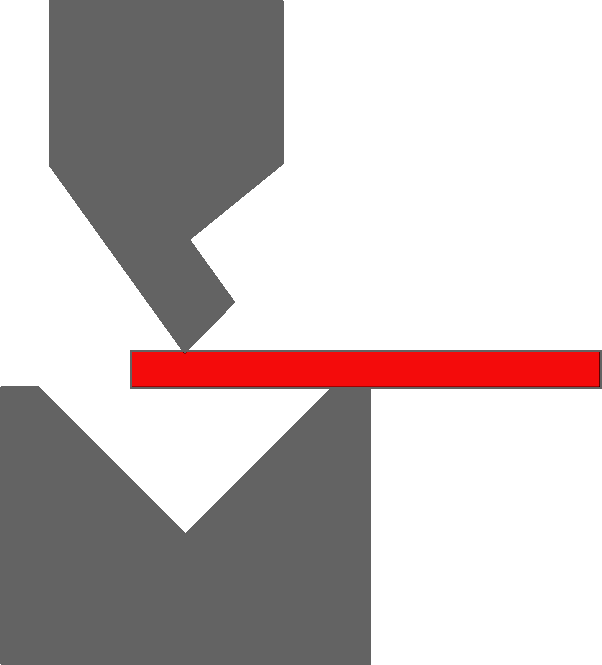
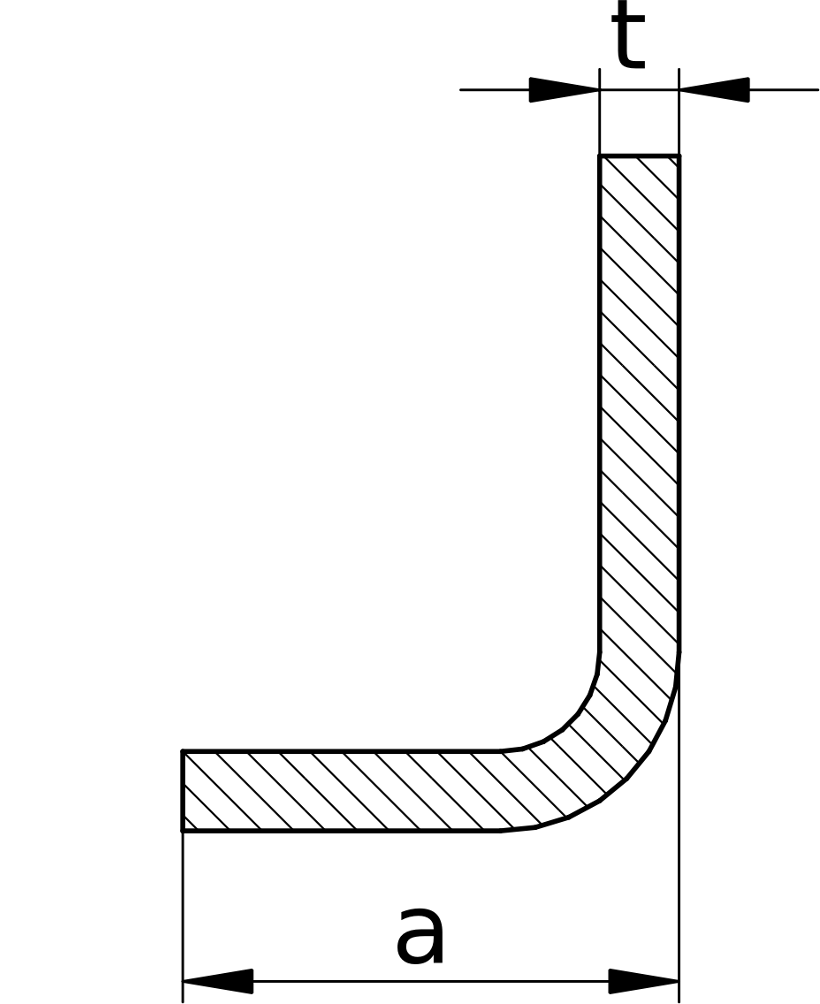
Ελάχιστες διαστάσεις για κάμψη
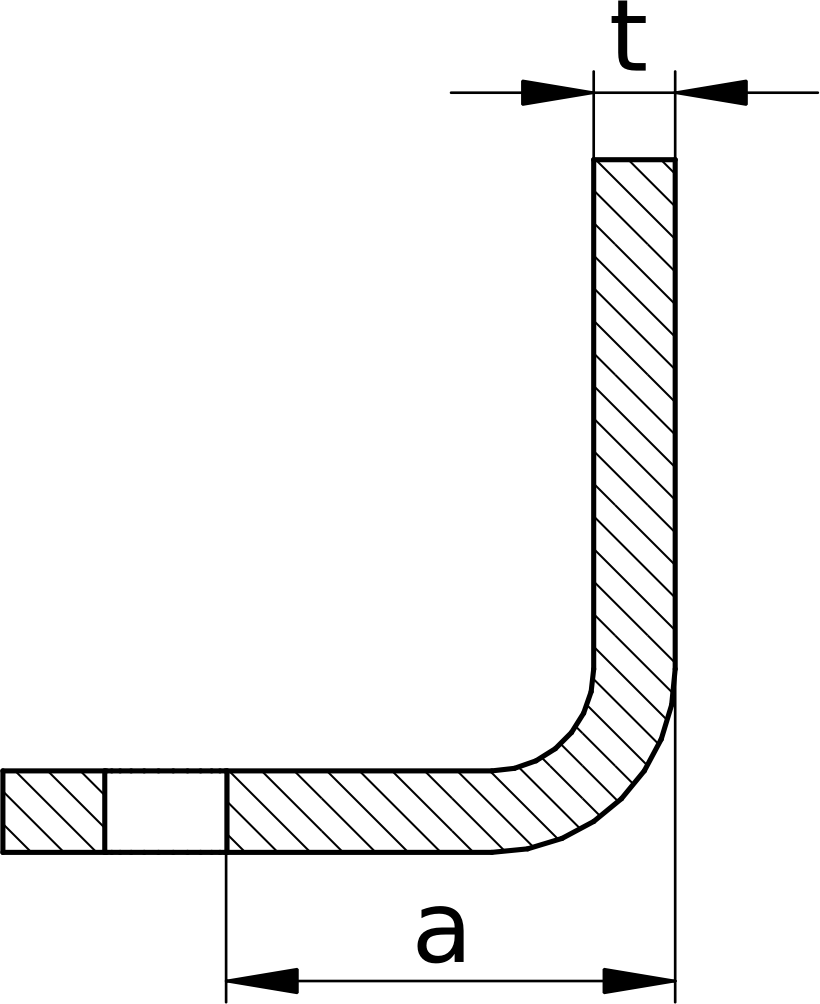
Ο παρακάτω πίνακας δείχνει την ελάχιστη διάσταση σκέλους κάμψης a σε mm, ανάλογα με το πάχος λαμαρίνας t και τη γωνία κάμψης.
| Πάχος φύλλου t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| a [mm] at 45° | 10.7 | 10.7 | 10.7 | 10.7 | 10.7 | 16.1 | 21.4 | 21.4 | 32.1 | 42.8 | 64.3 | 64.3 | 85.7 | 107.1 |
| a [mm] at 90° | 5.8 | 5.8 | 5.8 | 5.8 | 5.8 | 8.7 | 11.5 | 11.5 | 17.3 | 23.1 | 34.6 | 34.6 | 46.2 | 57.7 |
| a [mm] at 135° | 4.4 | 4.4 | 4.4 | 4.4 | 4.4 | 6.6 | 8.8 | 8.8 | 13.2 | 17.6 | 26.3 | 26.3 | 35.1 | 43.9 |
Μέγιστες διαστάσεις για κάμψη
Μέγιστες διαστάσεις για κάμψη: a = 500 mm.
Ελάχιστη απόσταση έως οπές και κοπές
Αν οπές ή εγκοπές είναι πολύ κοντά στη γραμμή κάμψης, μπορεί να παραμορφωθούν κατά την κάμψη. Η ελάχιστη απόσταση έως οπή ακολουθεί τον ίδιο κανόνα με το ελάχιστο μήκος σκέλους που περιγράφεται παραπάνω.
|
|
|
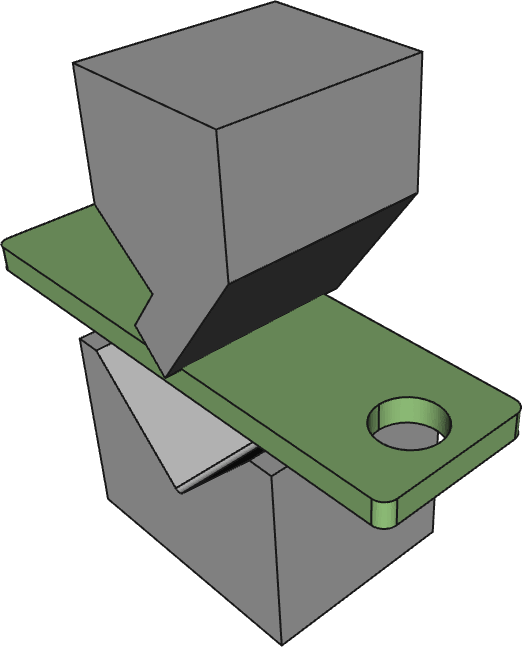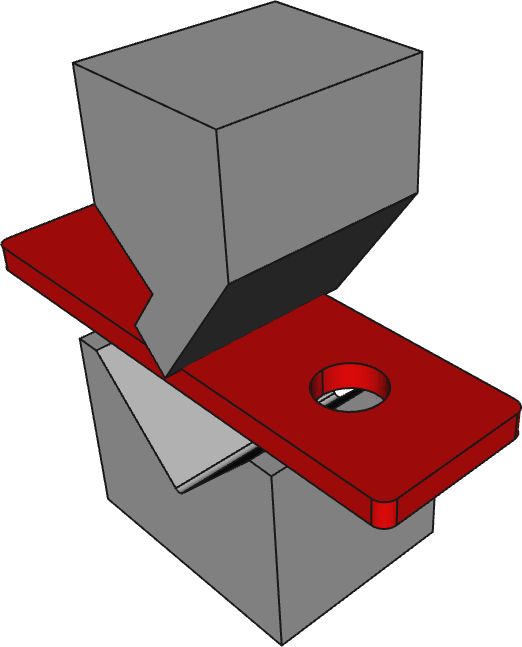
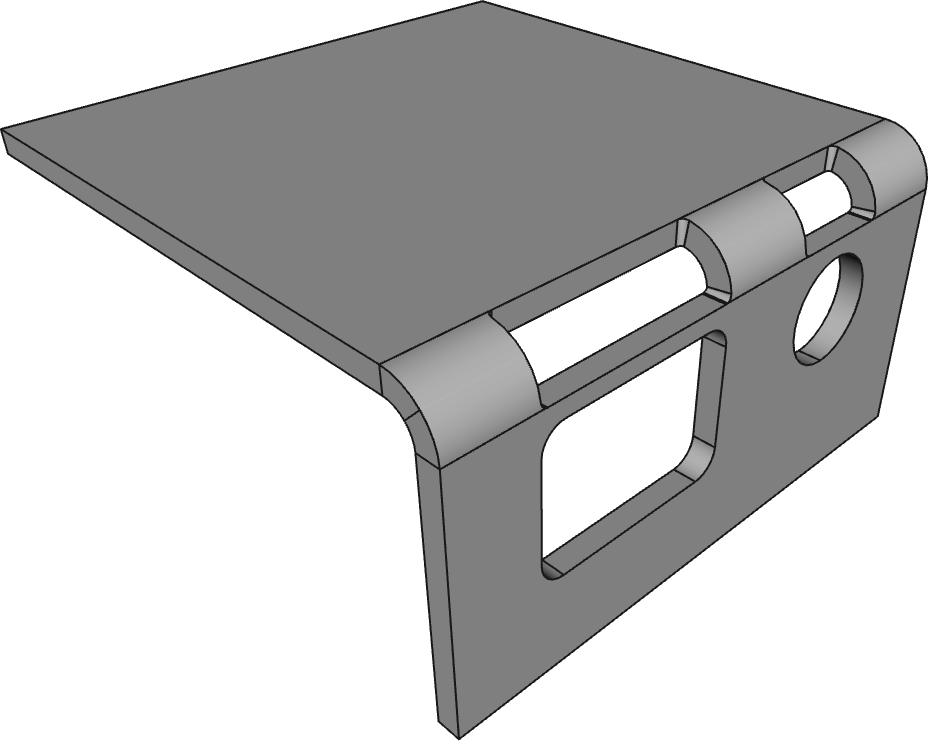
Αν μια οπή ή ένα περίγραμμα πρέπει για λόγους σχεδιασμού να παραμείνει κοντά στη γραμμή κάμψης, μπορούν να σχεδιαστούν πρόσθετες οπές ανακούφισης στη ζώνη κάμψης. Το Laser Master δεν μπορεί να αναλάβει ευθύνη για παραμορφώσεις που σχετίζονται με τον σχεδιασμό σε τέτοιες περιπτώσεις.
Πρόσθετες οπές ανακούφισης
Αν η ελάχιστη απόσταση έως οπές δεν μπορεί να τηρηθεί, πρόσθετες οπές ανακούφισης μπορούν να μειώσουν την παραμόρφωση των κύριων οπών κοντά στη ζώνη κάμψης.
- Πρέπει να παραμένει αρκετό υλικό στη ζώνη κάμψης για να διατηρηθεί η σταθερότητα του εξαρτήματος.
- Κοπές με αιχμηρές γωνίες όπως ορθογώνια συχνά γίνονται σημεία έναρξης ρωγμών επειδή το υλικό αποδυναμώνεται στις γωνίες.
- Το προτιμώμενο σχήμα για πρόσθετα ανοίγματα ανακούφισης στη ζώνη κάμψης είναι στρογγυλεμένο ορθογώνιο.
Αιχμηρές γωνίες και εξωτερικά περιγράμματα κοντά στη γραμμή κάμψης
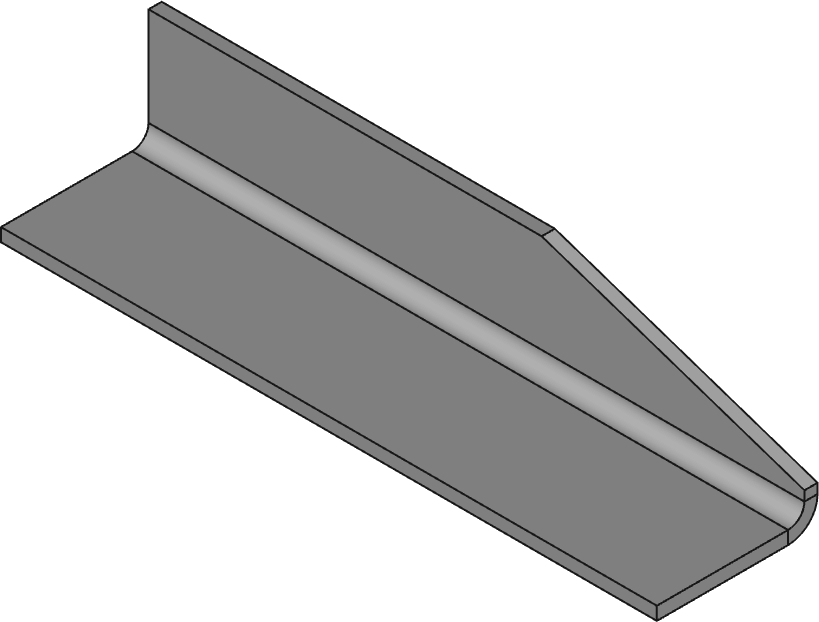
Αν ένα εξάρτημα έχει αιχμηρές γωνίες ή εξωτερικά περιγράμματα κοντά στην ακμή κάμψης, ισχύουν οι ίδιοι κανόνες ελάχιστου μήκους. Όταν το περίγραμμα γίνει πολύ μικρό, το υλικό δεν πατά πλήρως στο κάτω εργαλείο, κάτι που μπορεί να προκαλέσει παραμόρφωση ή ατελή κάμψη.
Λανθασμένο
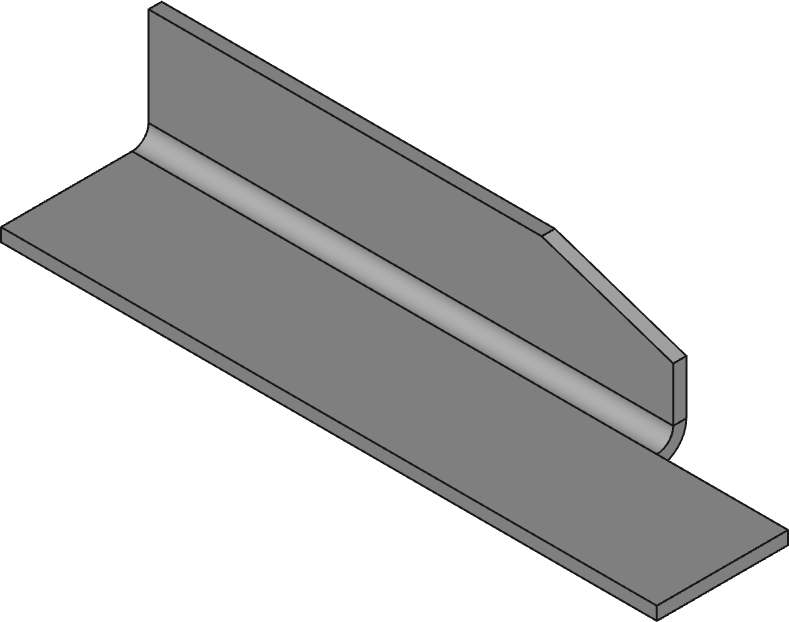
Σωστό
Ελάχιστη ακτίνα κάμψης
Οι εσωτερικές ακτίνες κάμψης καθορίζονται κυρίως από την επιλογή κάτω μήτρας, ενώ το έμβολο έχει περιορισμένη επίδραση. Οι πραγματικές ακτίνες διαφέρουν με την παρτίδα υλικού, την κατάσταση εργαλείων και τη γεωμετρία.
| Πάχος φύλλου t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Συντελεστής διόρθωσης (ISO/DIN) | 0.85 | 0.81 | 0.75 | 0.70 | 0.75 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.70 |
| Συντελεστής διόρθωσης (ASTM) | 0.42 | 0.40 | 0.37 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.35 |
| Ελάχιστη ακτίνα κάμψης r [mm] | 1.25 | 1.25 | 1.25 | 1.25 | 1.25 | 1.875 | 2.5 | 3.75 | 3.75 | 5 | 7.5 | 7.5 | 10.0 | 12.5 |
| Πιθανές ακτίνες κάμψης r [mm] | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 2.5, 3.75, 5, 7.5, 10, 12.5 | 3.75, 5, 7.5, 10, 12.5 | 5, 7.5, 10, 12.5 | 5, 7.5, 10, 12.5 | 7.5, 10, 12.5 | 10, 12.5 | 10, 12.5 | 12.5 |
Αντιστάθμιση μεγέθους αναπτύγματος
Το μήκος του αναπτυγμένου laser κομμένου τεμαχίου είναι το άθροισμα των διαστάσεων των πλευρών μείον την τιμή αντιστάθμισης v.
Τύποι
L = a + b - va* = a - v / 2b* = b - v / 2
Εδώ L είναι το μήκος αναπτύγματος και η γραμμή κάμψης βρίσκεται ανάμεσα στις αντισταθμισμένες διαστάσεις πλευρών a* και b*.
| Πάχος φύλλου t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Διόρθωση συντελεστή K (ISO/DIN) | 0.85 | 0.81 | 0.75 | 0.70 | 0.75 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.70 |
| Διόρθωση συντελεστή K (ASTM) | 0.42 | 0.40 | 0.37 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.35 |
| Ακτίνα κάμψης r [mm] | 1.25 | 1.25 | 1.25 | 1.25 | 1.25 | 1.875 | 2.5 | 3.75 | 3.75 | 5 | 7.5 | 7.5 | 10.0 | 12.5 |
| v [mm] at 45° | 0.05 | 0.18 | 0.45 | 0.73 | 0.68 | 1.10 | 1.46 | 1.49 | 2.20 | 2.93 | 2.98 | 4.39 | 5.86 | 7.32 |
| v [mm] at 90° | 1.20 | 1.36 | 1.67 | 1.99 | 2.50 | 2.98 | 3.98 | 5.16 | 5.96 | 7.95 | 10.32 | 11.93 | 15.90 | 19.88 |
| v [mm] at 135° | 0.30 | 0.36 | 0.48 | 0.61 | 0.72 | 0.91 | 1.22 | 1.51 | 1.82 | 2.43 | 3.02 | 3.65 | 4.86 | 6.08 |
Για βοήθεια υπολογισμού χρησιμοποιήστε την Υπολογιστής κάμψης DIN 6935 σελίδα.
Ανακούφιση γωνιών
Αν δεν μείνει μικρό διάκενο στη γωνία κάμψης, το υλικό μπορεί να σχιστεί κατά μήκος της κοπής. Η προσθήκη ανακούφισης το αποτρέπει και επιτρέπει σωστή κάμψη.
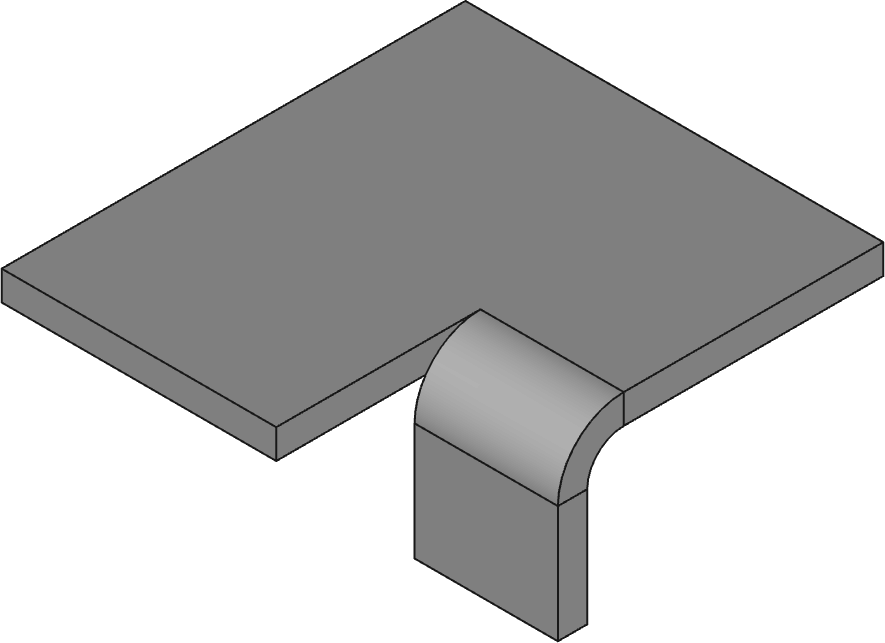
Λανθασμένο
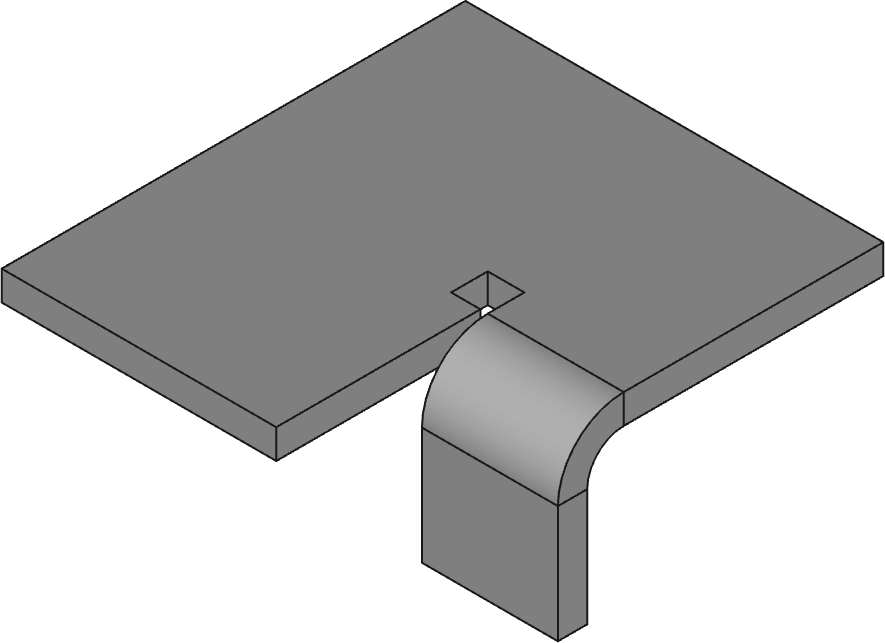
Σωστό
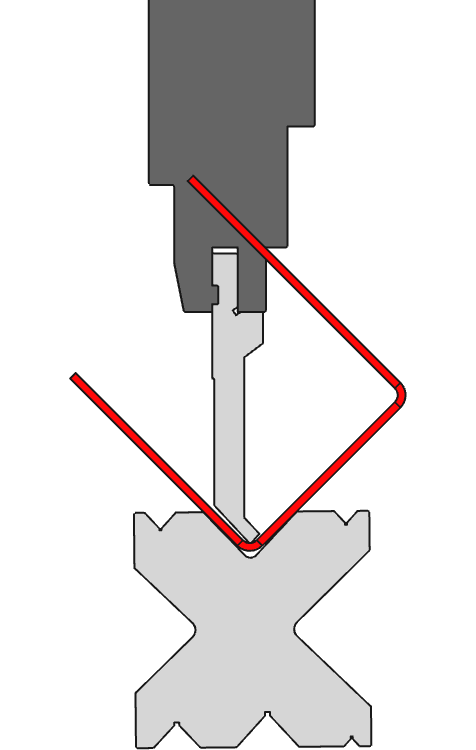
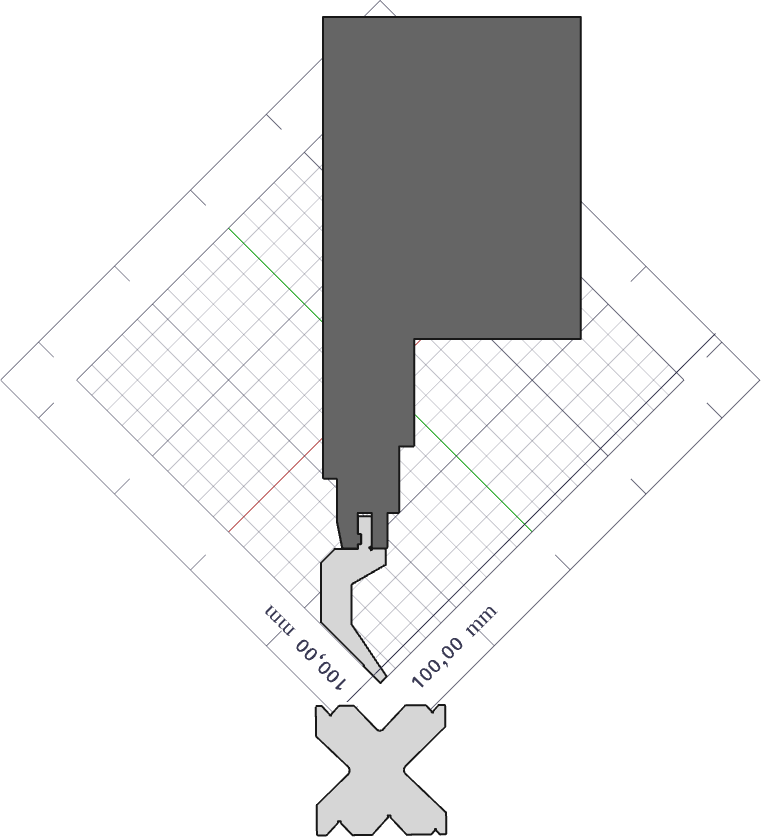
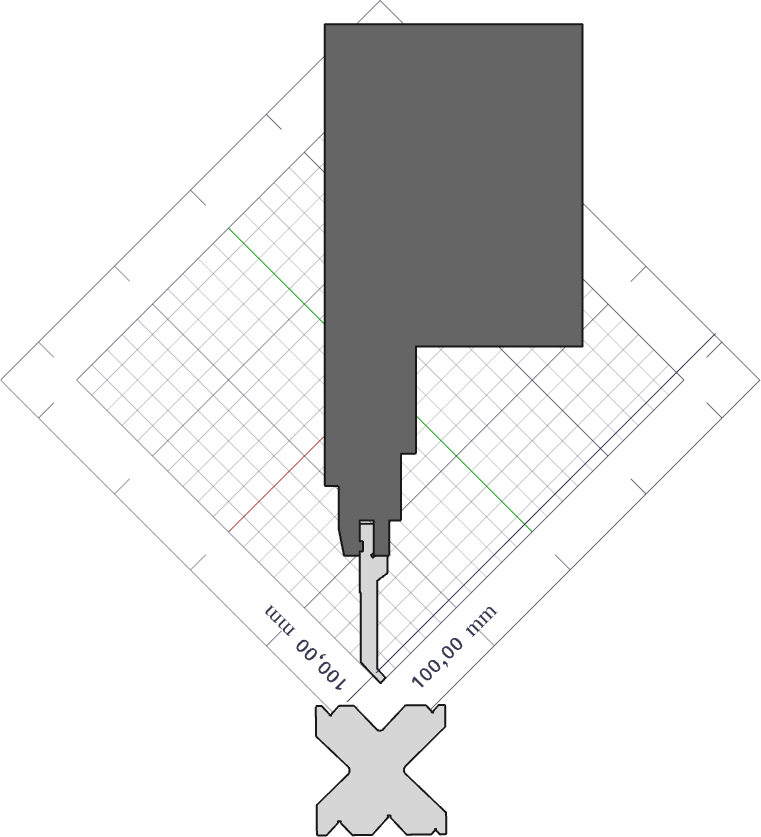
Σύγκρουση εργαλείου σε U προφίλ
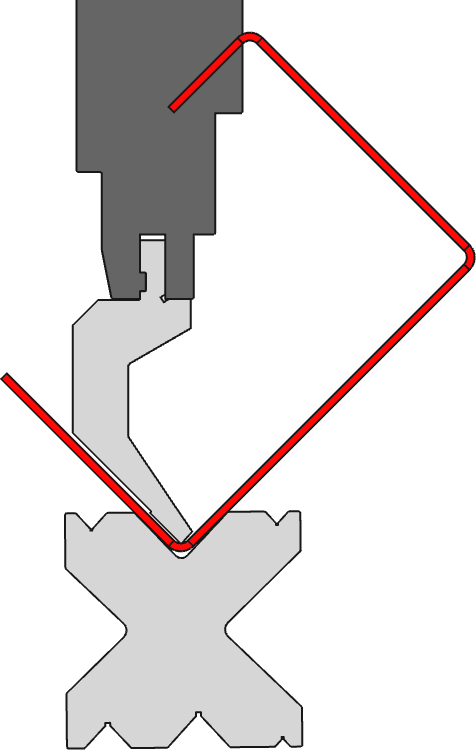
Αν η διάσταση κάμψης είναι πολύ μεγάλη ή το U προφίλ πολύ στενό, μπορεί να υπάρξει σύγκρουση με το άνω εργαλείο ή τη δοκό σύσφιξης. Τα ακόλουθα γραφικά δείχνουν τον κίνδυνο και τις εφικτές διαμορφώσεις εργαλείων για U προφίλ.
|
|
|
|
Κίνδυνος σύγκρουσης σε U προφίλ |
|
|
|
|
|
Εφικτές διαμορφώσεις εργαλείων για U προφίλ |
|
Σχετικές σελίδες
Ελέγξτε τον Κατάλογος υλικών για διαθεσιμότητα φύλλων, τον Οδηγίες σχεδιασμού επισκόπηση για σχετικούς κανόνες διαδικασίας και τη Επικοινωνία σελίδα για ερωτήσεις σχετικά με συγκεκριμένο έργο.