Указания за детайли, огънати с абкант
Тази страница обобщава правилата за проектиране и производствените ограничения за детайли, огънати с абкант. Обхваща размерни ограничения, изисквания към чертежи, геометрия на огъване, разстояния до отвори, радиуси, компенсация на разгъвката, освобождаване в ъглите и риск от сблъсък с инструмента.
Ограничения на детайла
- Максимална дължина на огъване: 2980 mm
- Максимална дебелина на стоманен лист: 10 mm
- Максимална дебелина на лист от неръждаема стомана: 8 mm
- Максимална дебелина на алуминиев лист: 6 mm
- Максимално тегло на огънат детайл: 100 kg
В зависимост от материала са възможни само определени размери на листа. Вижте Каталог с материали страница за наличните материали и диапазоните на размерите.
Изискване за технически чертеж
За огънати детайли са необходими технически чертежи в PDF формат. Прикаченият векторен CAD файл се използва като файл за рязане, а допълнителна информация като допуски и бележки за огъване трябва да бъде показана в PDF чертежа, защото не може да се интерпретира автоматично. При разминаване между CAD и PDF файловете производството се базира на CAD файла, когато е възможно.
Важни бележки
- При тънколистови детайли могат да се добавят микро-мостове по време на рязане, за да се предотврати накланяне и сблъсък с лазерната глава.
- Някои CAD програми експортират DXF файлове със слоеве или нива, които могат да променят контура. Такива проблеми може да не бъдат разпознати автоматично.
- Характеристиките на среза и качеството на рязане могат да варират според производствения процес.
- В зависимост от материала и процеса суровата повърхност може да е омаслена или, при стомана, леко ръждясала. Необработените повърхности може също да запазят видими маркировки.
- Тъй като лазерното рязане е термичен процес, ръбовете и ъглите на среза могат да варират според дебелината на материала.
- Ако детайлът има специални изисквания към повърхността, опишете ги в коментара към поръчката.
- При избрано едностранно премахване на мустаци долната страна на CAD файла се избира автоматично.
Допуски
По подразбиране детайлите, огънати с абкант в Laser Master, се произвеждат според допуските, посочени в BDS EN ISO 22768-m.
Максимална дължина на огъване според материал и дебелина
За да се гарантира изработваемост, дизайнът трябва да спазва ограничението, наложено от инструментите за огъване и настройката на машината.
| Дебелина на листа t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| S235 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2600 | 2500 | 1700 | 1300 | 1000 |
| S275 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2300 | 2200 | 1500 | 1100 | 900 |
| S355 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2600 | 1950 | 1900 | 1300 | 950 | 750 |
| EN 1.4301 / AISI 304 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2500 | 1900 | 1800 | 1200 | 950 | 750 |
| Алуминий | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 |
Минимални и максимални размери при огъването
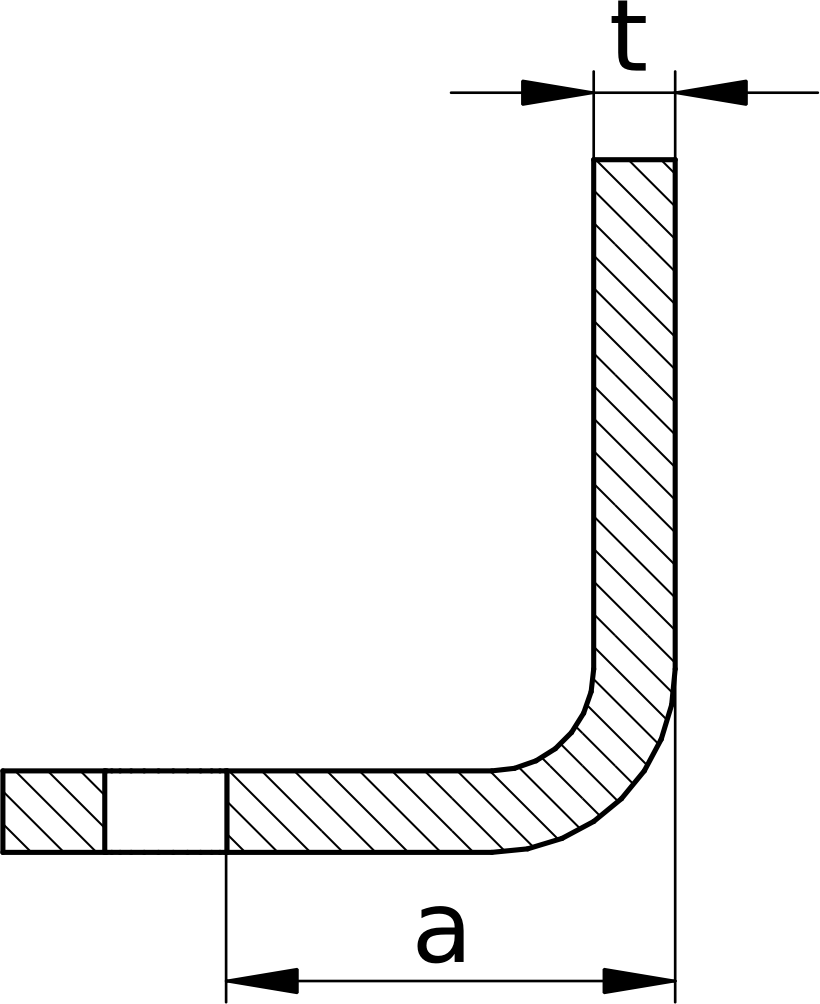
Ако рамото на огъване е твърде късо за нужния отвор на матрицата, огъването не може да се произведе. Точните стойности могат да варират според геометрията и дължината на огъване.
|
|
|
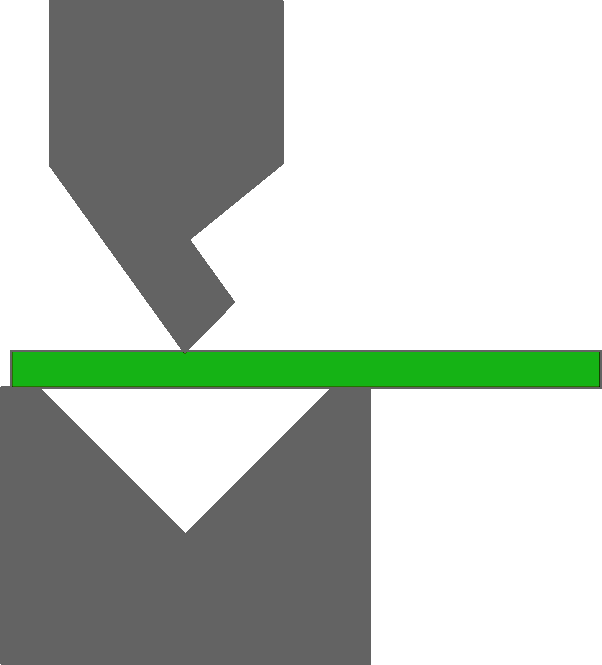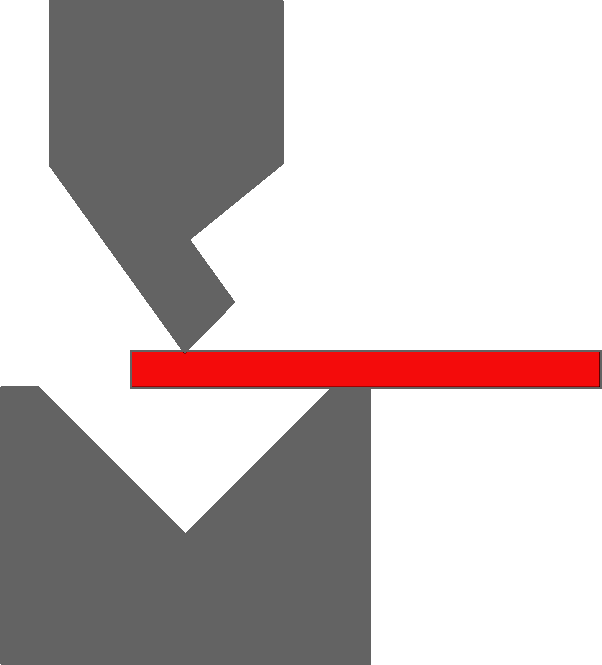
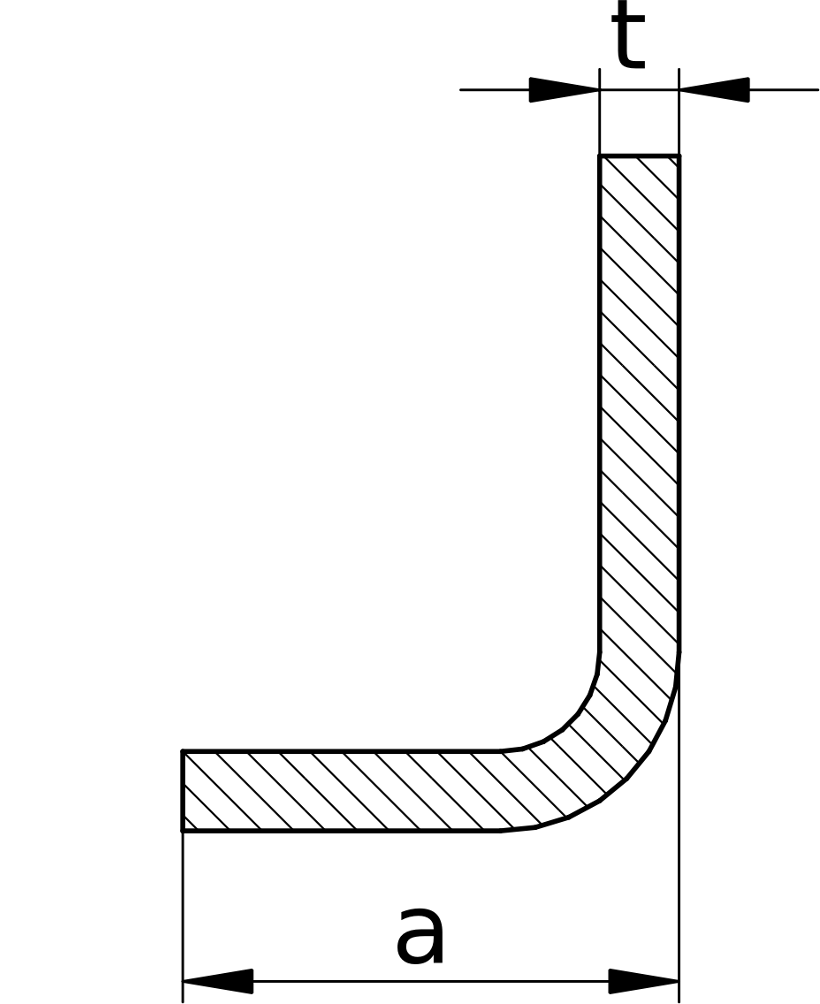
Минимални размери за огъване
Таблицата по-долу показва минималния размер на рамото за огъване a в mm, според дебелината на листа t и ъгъла на огъване.
| Дебелина на листа t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| a [mm] at 45° | 10.7 | 10.7 | 10.7 | 10.7 | 10.7 | 16.1 | 21.4 | 21.4 | 32.1 | 42.8 | 64.3 | 64.3 | 85.7 | 107.1 |
| a [mm] at 90° | 5.8 | 5.8 | 5.8 | 5.8 | 5.8 | 8.7 | 11.5 | 11.5 | 17.3 | 23.1 | 34.6 | 34.6 | 46.2 | 57.7 |
| a [mm] at 135° | 4.4 | 4.4 | 4.4 | 4.4 | 4.4 | 6.6 | 8.8 | 8.8 | 13.2 | 17.6 | 26.3 | 26.3 | 35.1 | 43.9 |
Максимални размери за огъване
Максимални размери за огъване: a = 500 mm.
Минимално разстояние до отвори и изрези
Ако отвори или изрези са твърде близо до линията на огъване, те могат да се деформират при огъване. Минималното разстояние до отвор следва същото правило като минималната дължина на рамото, описана по-горе.
|
|
|
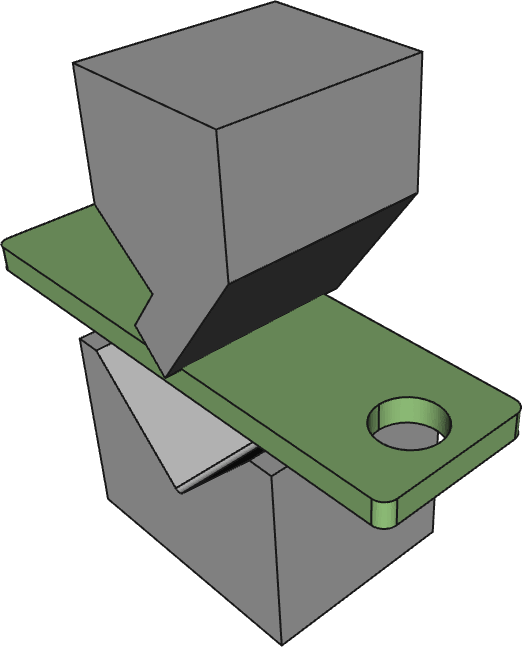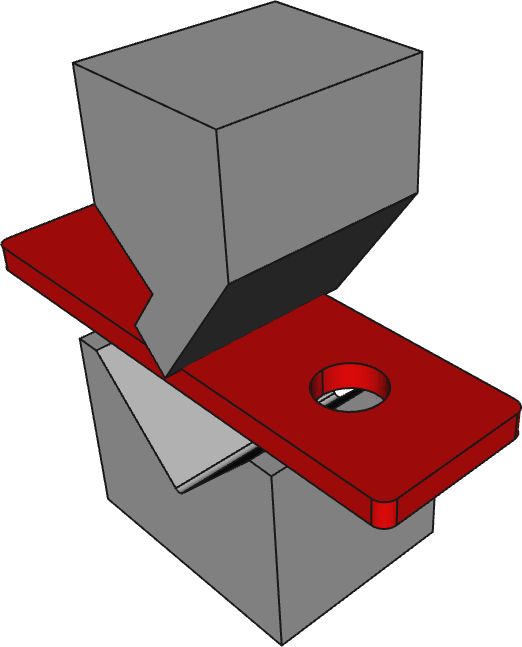
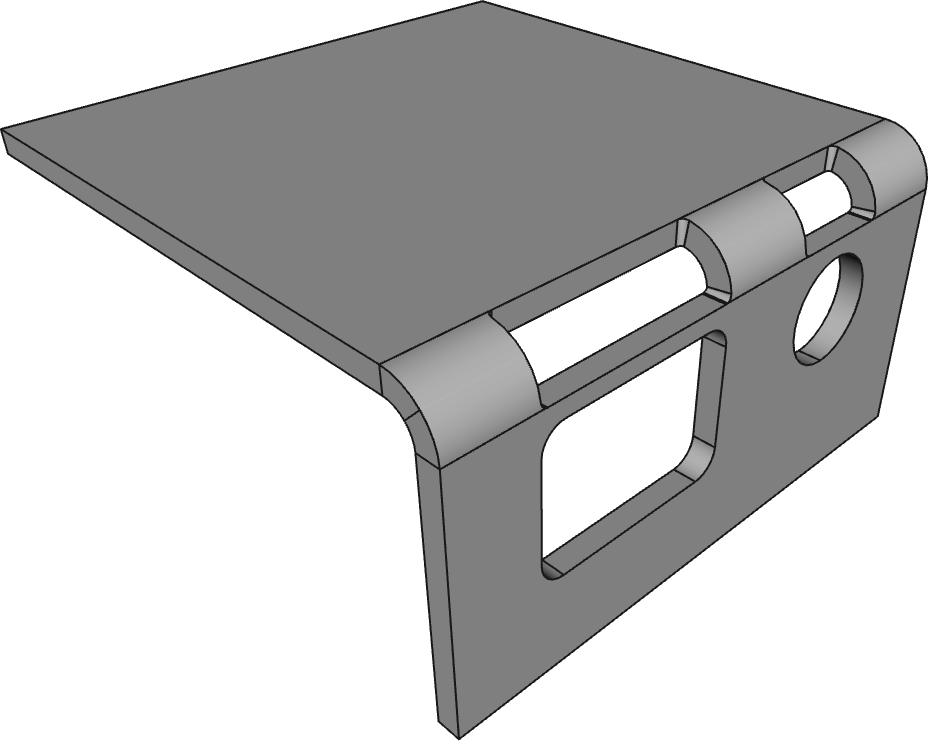
Ако отвор или контур трябва да остане близо до линията на огъване по конструктивни причини, в зоната на огъване могат да се проектират допълнителни освобождаващи отвори. Laser Master не може да поеме отговорност за деформации, свързани с дизайна, в такива случаи.
Допълнителни освобождаващи отвори
Ако минималното разстояние до отвори не може да бъде спазено, допълнителни освобождаващи отвори могат да намалят деформацията на основните отвори близо до зоната на огъване.
- В зоната на огъване трябва да остане достатъчно материал, за да се запази стабилността на детайла.
- Изрези с остри ъгли, като правоъгълници, често стават инициатори на пукнатини, защото материалът е отслабен в ъглите.
- Предпочитаната форма за допълнителни освобождаващи отвори в зоната на огъване е заоблен правоъгълник.
Остри ъгли и външни контури близо до линията на огъване
Ако детайл има остри ъгли или други външни контури близо до ръба на огъване, важат същите правила за минимална дължина. Когато контурът стане твърде къс, материалът вече не лежи изцяло върху долния инструмент, което може да доведе до деформация или непълно огъване.
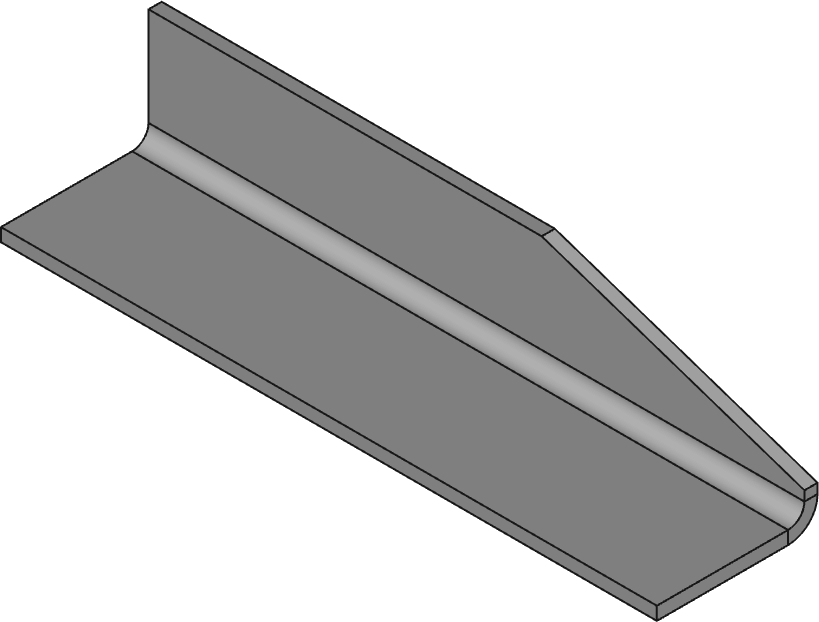
Неправилно
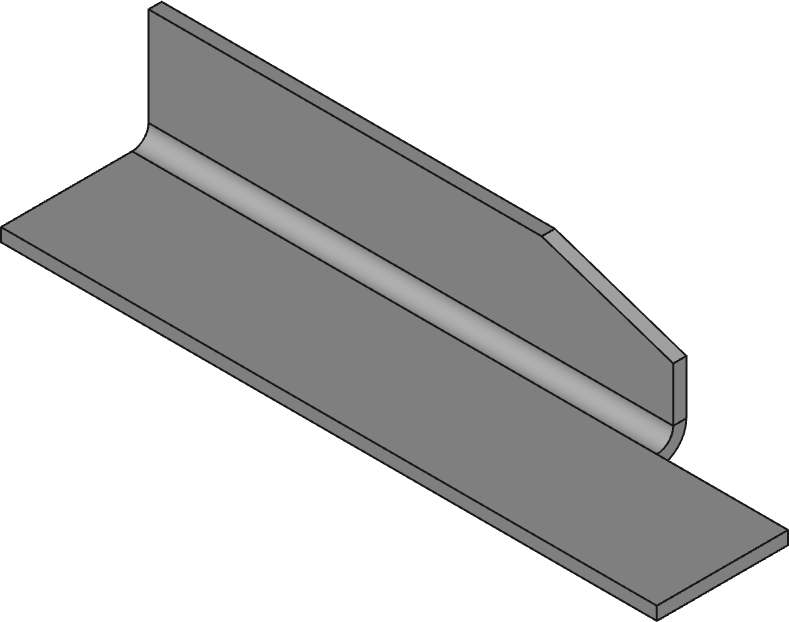
Правилно
Минимален радиус на огъване
Вътрешните радиуси на огъване се определят основно от избора на долна матрица, а поансонът има ограничено влияние. Реалните радиуси могат да варират според партидата материал, състоянието на инструмента и геометрията.
| Дебелина на листа t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Корекционен коефициент (ISO/DIN) | 0.85 | 0.81 | 0.75 | 0.70 | 0.75 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.70 |
| Корекционен коефициент (ASTM) | 0.42 | 0.40 | 0.37 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.35 |
| Минимален радиус на огъване r [mm] | 1.25 | 1.25 | 1.25 | 1.25 | 1.25 | 1.875 | 2.5 | 3.75 | 3.75 | 5 | 7.5 | 7.5 | 10.0 | 12.5 |
| Възможни радиуси на огъване r [mm] | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 2.5, 3.75, 5, 7.5, 10, 12.5 | 3.75, 5, 7.5, 10, 12.5 | 5, 7.5, 10, 12.5 | 5, 7.5, 10, 12.5 | 7.5, 10, 12.5 | 10, 12.5 | 10, 12.5 | 12.5 |
Компенсация на размера при разгъвка
Дължината на разгънатата лазерно изрязана заготовка е сумата от размерите на рамената минус компенсационната стойност v.
Формули
L = a + b - va* = a - v / 2b* = b - v / 2
Тук L е дължината на разгъвката, а линията на огъване се намира между компенсираните размери на рамената a* и b*.
| Дебелина на листа t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Корекция на K-фактора (ISO/DIN) | 0.85 | 0.81 | 0.75 | 0.70 | 0.75 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.70 |
| Корекция на K-фактора (ASTM) | 0.42 | 0.40 | 0.37 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.35 |
| Радиус на огъване r [mm] | 1.25 | 1.25 | 1.25 | 1.25 | 1.25 | 1.875 | 2.5 | 3.75 | 3.75 | 5 | 7.5 | 7.5 | 10.0 | 12.5 |
| v [mm] at 45° | 0.05 | 0.18 | 0.45 | 0.73 | 0.68 | 1.10 | 1.46 | 1.49 | 2.20 | 2.93 | 2.98 | 4.39 | 5.86 | 7.32 |
| v [mm] at 90° | 1.20 | 1.36 | 1.67 | 1.99 | 2.50 | 2.98 | 3.98 | 5.16 | 5.96 | 7.95 | 10.32 | 11.93 | 15.90 | 19.88 |
| v [mm] at 135° | 0.30 | 0.36 | 0.48 | 0.61 | 0.72 | 0.91 | 1.22 | 1.51 | 1.82 | 2.43 | 3.02 | 3.65 | 4.86 | 6.08 |
За помощ при изчисление използвайте Калкулатор за огъване по DIN 6935 страница.
Освобождаване в ъглите
Ако в ъгъла на огъване не остане малък луфт, материалът може да се скъса по среза. Добавянето на освобождаване предотвратява това и позволява правилно огъване.
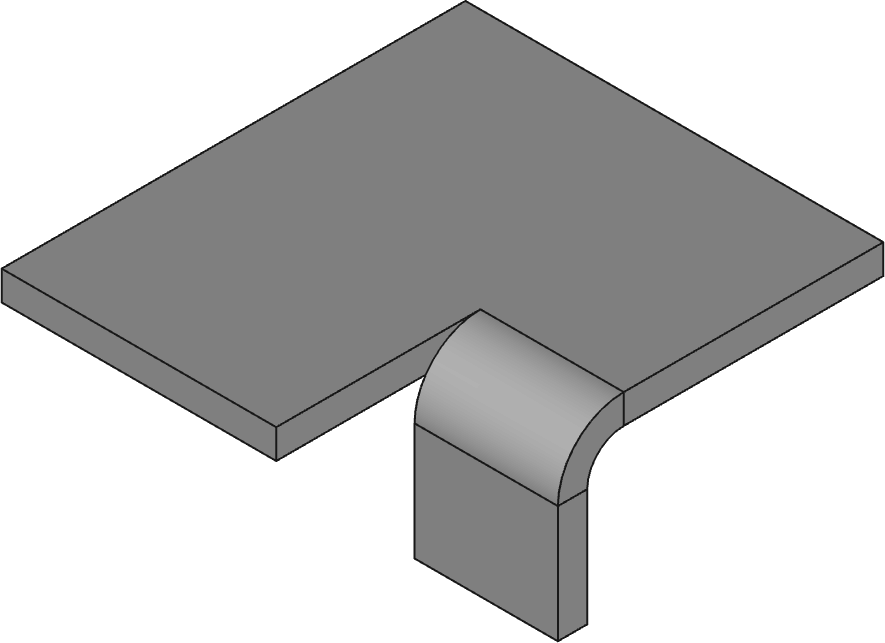
Неправилно
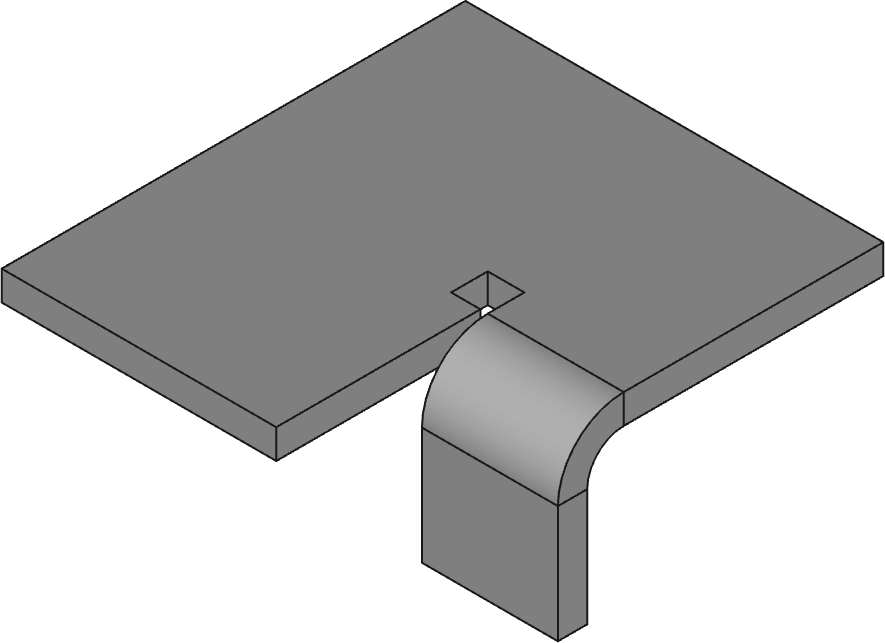
Правилно
Сблъсък с инструмента при U-профили
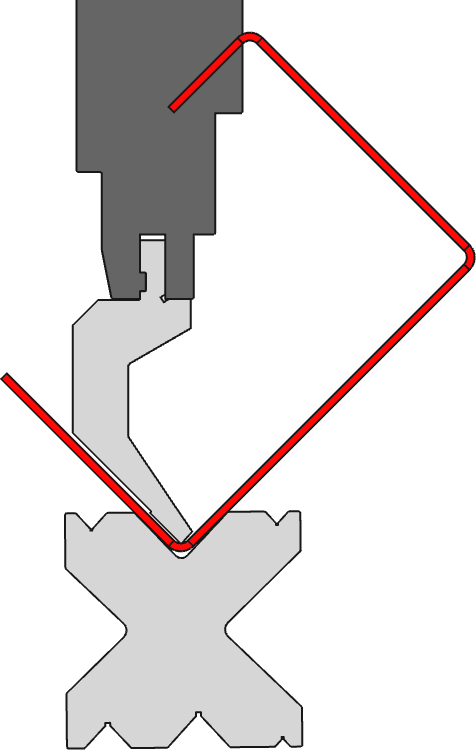
Ако размерът на огъване е твърде дълъг или проектираният U-профил е твърде тесен, може да възникне сблъсък с горния инструмент или притискащата греда. Следващите графики показват риска и постижимите конфигурации за U-образни профили.
|
|
|
|
Риск от сблъсък при U-образни профили |
|
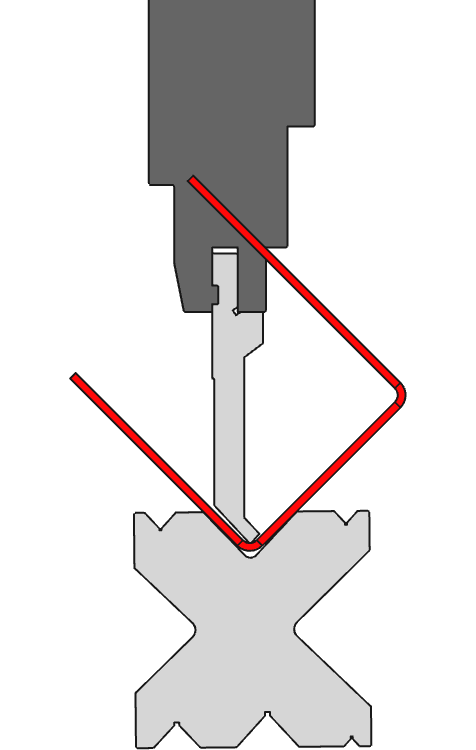
|
|
|
|
Постижими конфигурации на инструмента за U-образни профили |
|
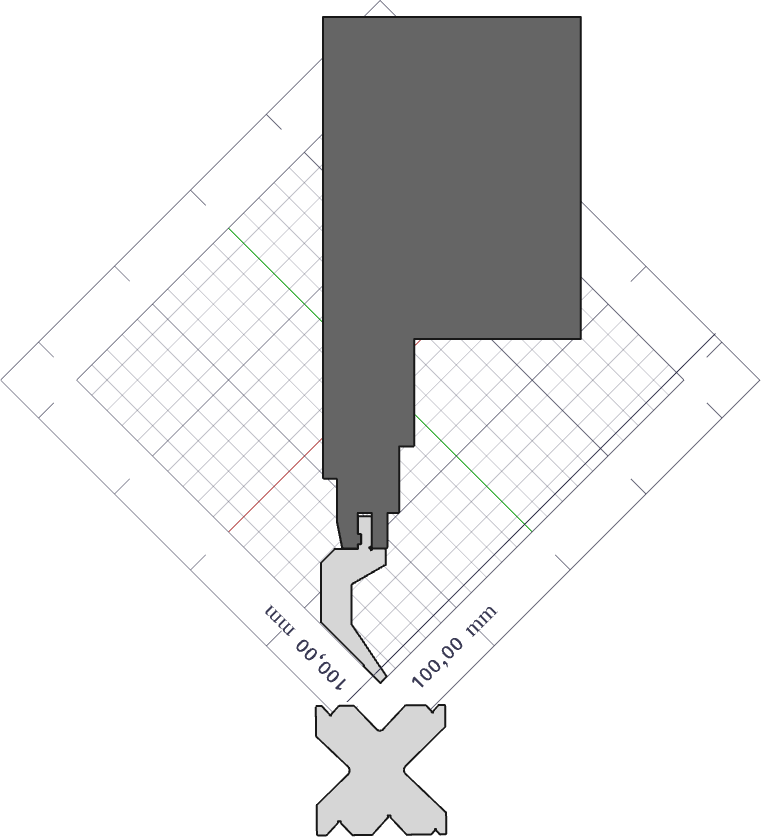
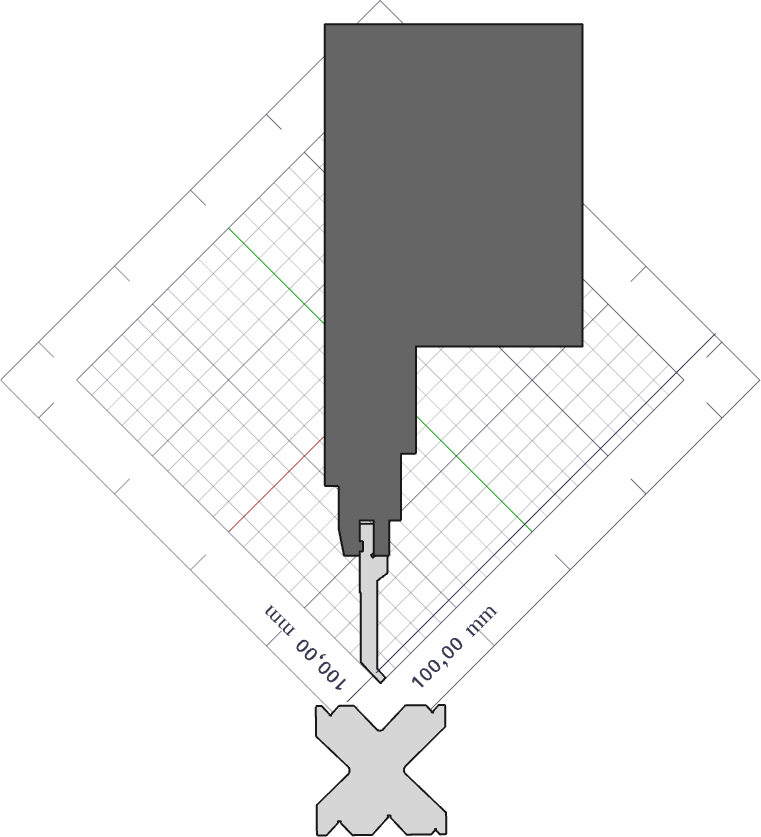
Свързани страници
Проверете Каталог с материали за наличност на листове, Указания за проектиране прегледа за свързани правила на процеса и Контакт страницата за въпроси, свързани с конкретния проект.