Richtlinien für Laserteile
Diese Seite fasst Konstruktionsregeln und Fertigungsgrenzen für Laserteile zusammen. Sie behandelt Teileabmessungen, CAD-Dateianforderungen, Mindestmerkmale, Vorbereitung von Gewindebohrungen, Stege für ausgeschnittene Buchstaben und Empfehlungen zur Eckrundung.
Teileabmessungen
- Maximale Größe für laser geschnittene Metallteile: 2980 x 1480 mm
- Maximale Größe für laser geschnittene Nichtmetallteile: 1580 x 980 mm
- Mindestgröße des Teils: 20 x 20 mm
Anforderungen an vektorbasierte CAD-Dateien
- Akzeptiertes Vektorformat: DXF
- Jede Datei darf nur eine Zeichnung enthalten
- Die Datei darf nur die Schnittkontur enthalten, ohne Zeichnungsrahmen, Maßlinien, Text oder Beschriftungen
- Die CAD-Datei darf keine Sacklöcher, Fasen, geformten Gewinde oder Gewindedurchgangsdetails enthalten
- Konturlinien müssen durchgezogene Linien sein, keine gestrichelten Linien, und Biegelinien dürfen nicht enthalten sein
- Außenkonturen müssen einzelne geschlossene Linien sein
- Die kleinste Kontur sollte mindestens 1x Materialdicke betragen
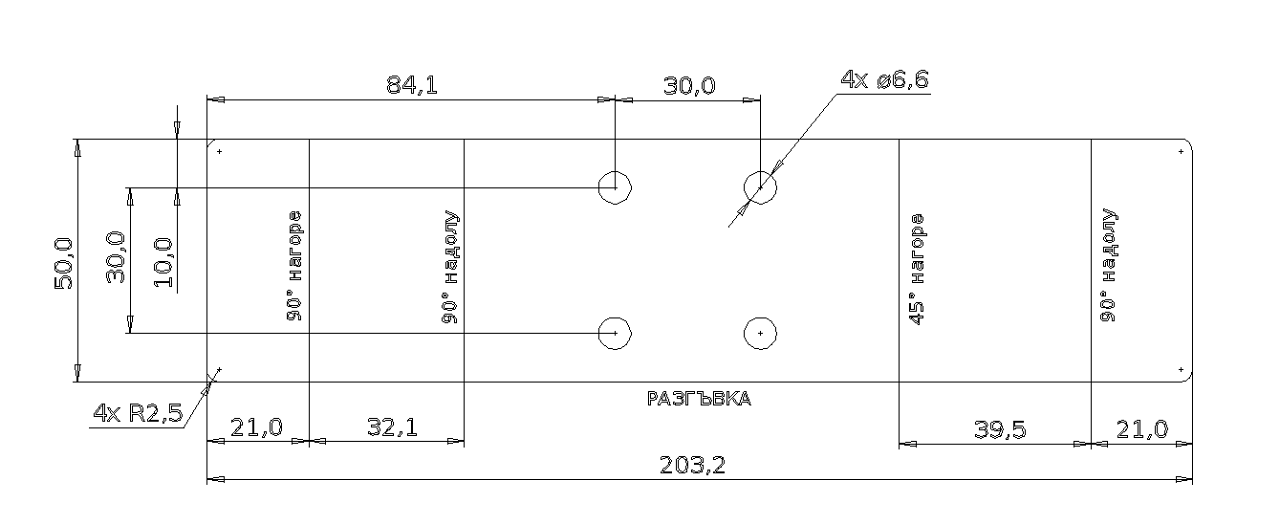
Falsche Vektordatei
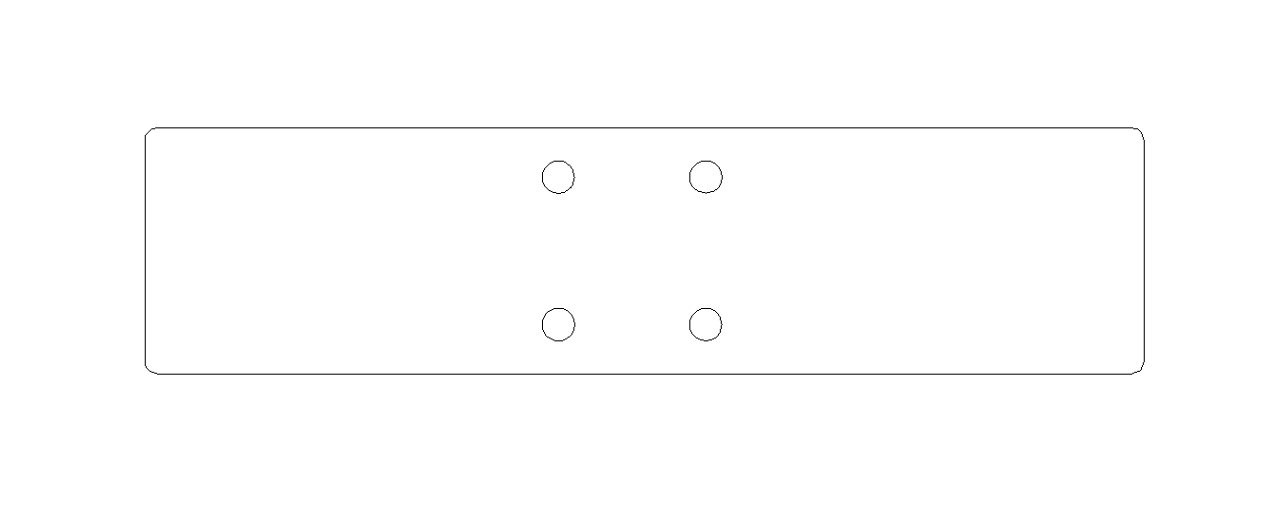
Korrekte Vektordatei
Wichtige Hinweise
- Beim Laserschneiden dünner Blechteile können Mikrostege zwischen Bauteil und Blech ergänzt werden, um Kippen und Kollisionen mit dem Laserkopf zu vermeiden
- Einige CAD-Programme exportieren DXF-Dateien mit Ebenen oder Levels, die die Kontur verändern können; solche Probleme werden möglicherweise nicht automatisch erkannt
- Schnittkantenmerkmale und Schnittqualität können je nach Fertigungsprozess variieren
- Je nach Material und Prozessschritten kann die Rohoberfläche ölig oder bei Stahl leicht rostig sein; Markierungen können auf unbehandelten Oberflächen sichtbar bleiben
- Da Laserschneiden ein thermischer Schneidprozess ist, können Schnittkante und Schnittwinkel je nach Materialdicke variieren
- Wenn Ihr Bauteil besondere Oberflächenanforderungen hat, beschreiben Sie diese im Bestellkommentar
- Bei einseitiger Entgratung wird die Unterseite der CAD-Datei automatisch ausgewählt
Toleranzen
Standardmäßig werden Laserteile bei Laser Master nach den in BDS EN ISO 9013-1 festgelegten Toleranzen gefertigt.
Mindestgrößen für Laserschneiden
Auch wenn Laserschneiden relativ präzise ist, gibt es geometrische Grenzen, bei denen die gewünschte Qualität nicht mehr erreicht werden kann, weil zu viel Energie in einem kleinen Bereich konzentriert wird.
- Mindestlochdurchmesser = 1x Materialdicke
- Mindestschlitzbreite = 1x Materialdicke, zum Beispiel für Lüftungsöffnungen
- Mindestbauteilgröße = 20 x 20 mm
Wichtiger Hinweis: Auch bei eingehaltenen Mindestmaßen kann die eingebrachte Wärme Bauteile verziehen und innere Spannungen im Material erhöhen.
Maximalgrößen für Laserschneiden
Die maximale Teilegröße hängt vom ursprünglichen Blechformat ab. Wenn das nächstgrößere Format gewählt werden muss, steigen die Fertigungskosten entsprechend; eine Reduzierung um wenige Millimeter kann daher manchmal die Kosten senken.
Metalle
- 1980 x 980 mm für kleines Format
- 2480 x 1230 mm für mittleres Format
- 2980 x 1480 mm für großes Format
Nichtmetalle
- 1580 x 980 mm
Verfügbare Blechdicken
Metalle
- Kohlenstoffstahl: 0,5 bis 16 mm
- Edelstahl: 0,5 bis 8 mm
- Aluminium: 0,5 bis 6 mm
- Messing/Kupfer: 0,5 bis 4 mm
Nichtmetalle
- Polyamid, Plexiglas, Polycarbonat: 0,5 bis 20 mm
- Sperrholz: 0,5 bis 6 mm
- Leder: 0,5 bis 4 mm
- Gummi: 0,5 bis 4 mm
Technische Zeichnung
PDF-Zeichnungen sind für Teile erforderlich, die abgekantet werden müssen. Ohne Biegung wird eine PDF-Zeichnung im Allgemeinen nicht benötigt, besonders bei sehr einfachen Laserteilen wie Rechtecken oder Kreisen. Die angehängte DXF-Datei wird als Schneiddatei genutzt, während Zusatzinformationen wie Toleranzen in der Zeichnung stehen müssen, da sie nicht automatisch berücksichtigt werden können. Bei Abweichungen zwischen DXF und PDF basiert die Fertigung auf der DXF-Datei.
Konstruktion von Gewindebohrungen
Um Gewinde korrekt herzustellen, muss das Kernloch in der richtigen Größe vorgeschnitten werden. Verwenden Sie die folgenden Kernlochdurchmesser nach ISO 742 / DIN 13-1.
| Gewinde | Lochdurchmesser |
|---|---|
| M3 x 0.5 | 2.5 mm |
| M4 x 0.7 | 3.3 mm |
| M5 x 0.8 | 4.2 mm |
| M6 x 1 | 5.0 mm |
| M8 x 1.25 | 6.8 mm |
| M10 x 1.5 | 8.5 mm |
| M12 x 1.75 | 10.2 mm |
| M14 x 2 | 12 mm |
| M16 x 2 | 14 mm |
| M20 x 2.5 | 17.5 mm |
Stege für innere Buchstabenformen
Wenn Sie ausgeschnittene Schrift möchten, beachten Sie, dass innere Buchstabenteile beim Laserschneiden aus dem Blech fallen. Damit sie erhalten bleiben, müssen sie durch Stege mit dem umliegenden Blech verbunden werden.
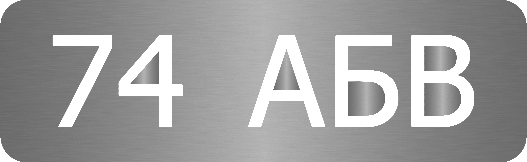
Falsch: ausgeschnittene Buchstaben ohne Stege
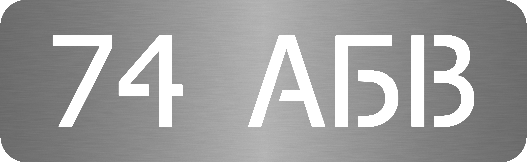
Richtig: ausgeschnittene Buchstaben mit Stegen
Eckrundung
Für bessere Schnittqualität verwenden Sie einen Eckradius von mindestens 0,3 mm. Dies kann je nach Materialdicke deutlich variieren. Wenn Sie aus Konstruktionsgründen sehr kleine Radien benötigen, vermerken Sie dies im Bestellkommentar.
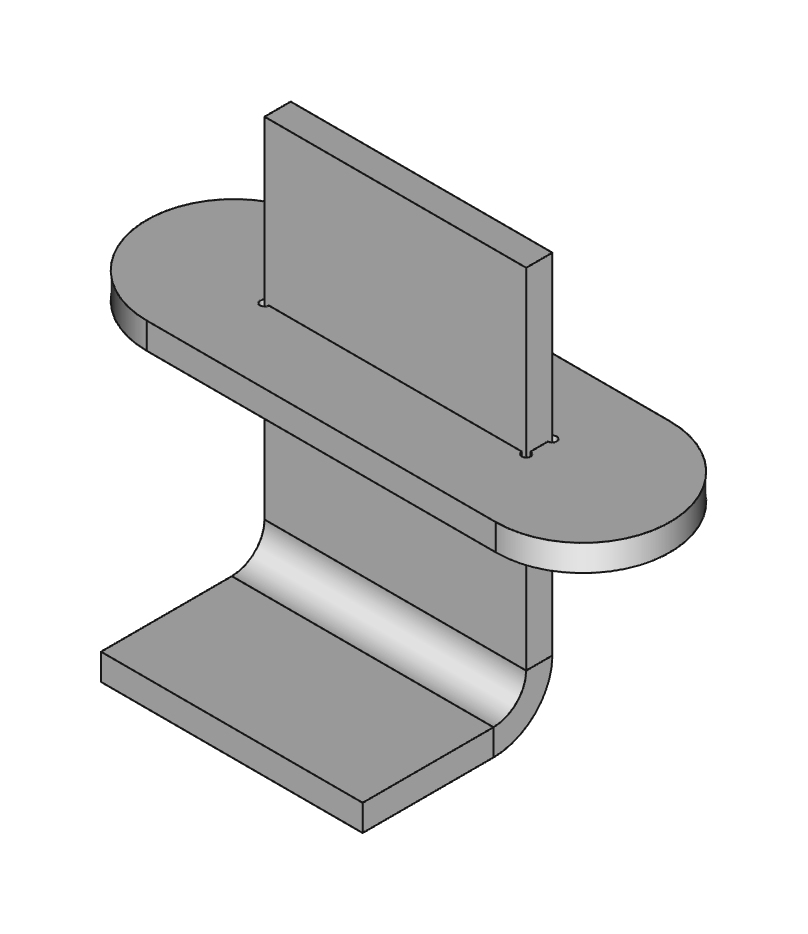
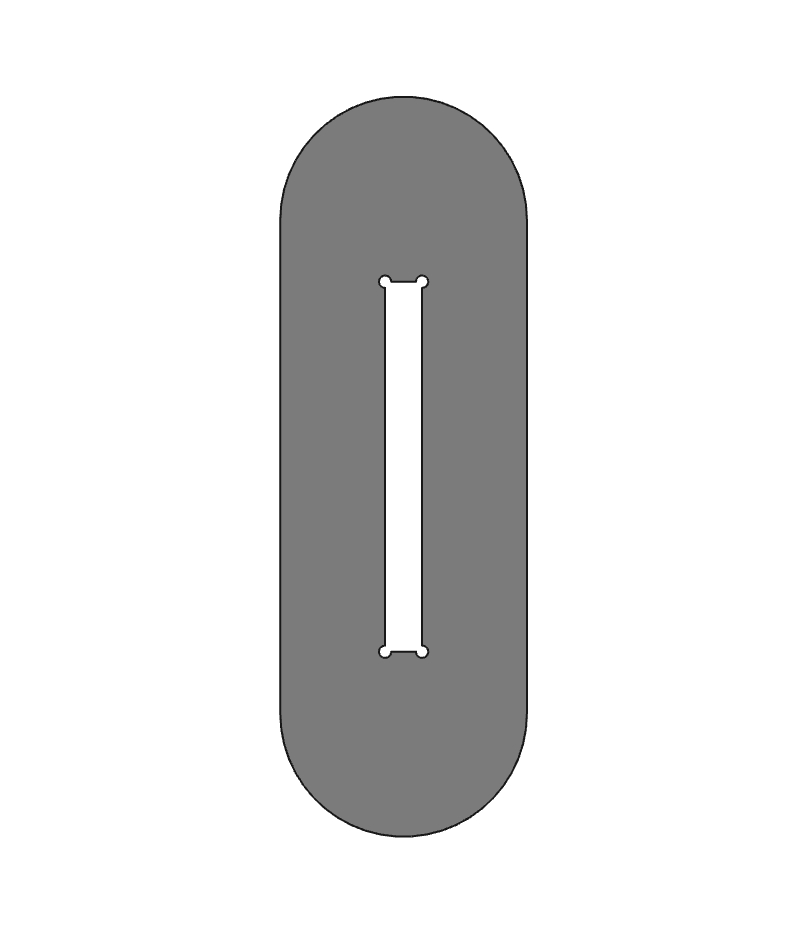
Eckrundung bei Steck- und Laschenverbindungen
Innere Konturecken werden beim Laserschneiden ebenfalls gerundet, was bei Steck- oder Laschenverbindungen Probleme verursachen kann. In solchen Fällen ist es sinnvoll, Entlastungsbohrungen in den Ecken vorzusehen, um die Passung sicherzustellen.
|
|
|
Materialverfügbarkeit
Um die Materialverfügbarkeit für die benötigte Blechdicke zu prüfen, sehen Sie die Materialkatalog Seite. Für projektspezifische Fragen nutzen Sie die Kontakt Seite.