Richtlinien für Abkantteile
Diese Seite fasst Konstruktionsregeln und Fertigungsgrenzen für Abkantteile zusammen. Sie behandelt Maßgrenzen, Zeichnungsanforderungen, Biegegeometrie, Lochabstände, Biegeradien, Abwicklungskompensation, Eckentlastung und Werkzeugkollisionsrisiken.
Teilegrenzen
- Maximale Biegelänge: 2980 mm
- Maximale Stahlblechdicke: 10 mm
- Maximale Edelstahlblechdicke: 8 mm
- Maximale Aluminiumblechdicke: 6 mm
- Maximales Gewicht eines Biegeteils: 100 kg
Je nach Material sind nur bestimmte Blechgrößen möglich. Siehe Materialkatalog Seite für verfügbare Materialien und Größenbereiche.
Anforderung an technische Zeichnung
Für Biegeteile sind technische Zeichnungen im PDF-Format erforderlich. Die angehängte vektorbasierte CAD-Datei wird als Schneiddatei genutzt, während Zusatzinformationen wie Toleranzen und Biegehinweise in der PDF-Zeichnung stehen müssen, da sie nicht automatisch interpretiert werden können. Bei Abweichungen zwischen CAD und PDF basiert die Fertigung nach Möglichkeit auf der CAD-Datei.
Wichtige Hinweise
- Bei dünnen Blechteilen können beim Schneiden Mikrostege ergänzt werden, um Kippen und Kollisionen mit dem Laserkopf zu vermeiden.
- Einige CAD-Programme exportieren DXF-Dateien mit Ebenen oder Levels, die die Kontur verändern können. Solche Probleme werden möglicherweise nicht automatisch erkannt.
- Schnittkantenmerkmale und Schnittqualität können je nach Fertigungsprozess variieren.
- Je nach Material und Prozessschritten kann die Rohoberfläche ölig oder bei Stahl leicht rostig sein. Unbehandelte Oberflächen können auch sichtbare Markierungen behalten.
- Da Laserschneiden ein thermischer Prozess ist, können Schnittkanten und Schnittwinkel mit der Materialdicke variieren.
- Wenn Ihr Teil besondere Oberflächenanforderungen hat, beschreiben Sie diese im Bestellkommentar.
- Bei ausgewählter einseitiger Entgratung wird die Unterseite der CAD-Datei automatisch gewählt.
Toleranzen
Standardmäßig werden Abkantteile bei Laser Master nach den in BDS EN ISO 22768-m referenzierten Toleranzen gefertigt.
Maximale Biegelänge nach Material und Dicke
Um die Herstellbarkeit sicherzustellen, muss die Konstruktion die Grenzen der Biegewerkzeuge und Maschineneinstellung einhalten.
| Blechdicke t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| S235 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2600 | 2500 | 1700 | 1300 | 1000 |
| S275 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2300 | 2200 | 1500 | 1100 | 900 |
| S355 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2600 | 1950 | 1900 | 1300 | 950 | 750 |
| EN 1.4301 / AISI 304 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 2500 | 1900 | 1800 | 1200 | 950 | 750 |
| Aluminium | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 |
Minimale und maximale Maße an der Biegung
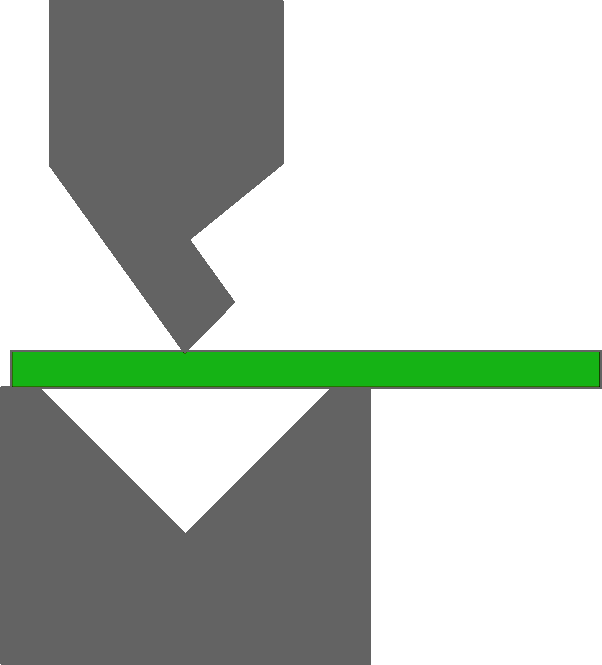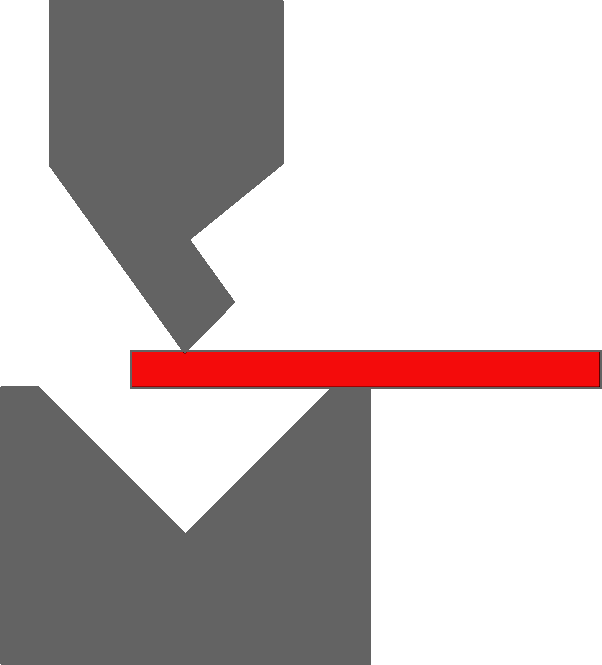
Wenn der Biegeschenkel für die erforderliche Matrizenöffnung zu kurz ist, kann die Biegung nicht hergestellt werden. Die genauen Werte können je nach Geometrie und Biegelänge variieren.
|
|
|
Mindestmaße für das Biegen
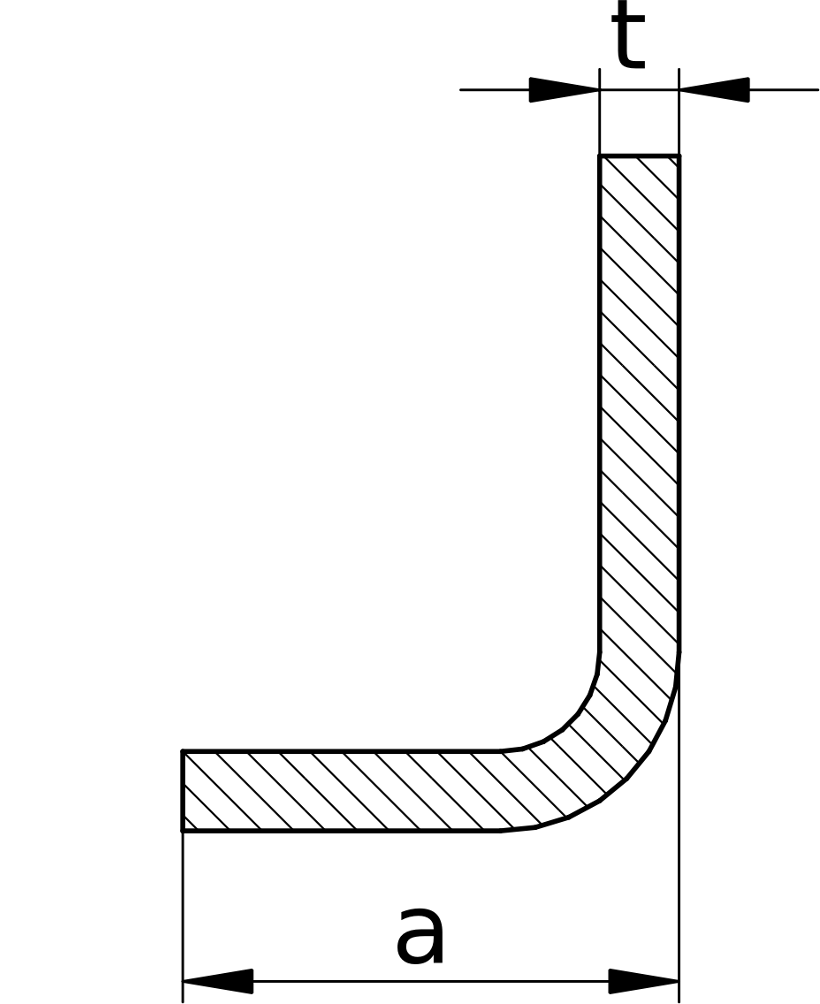
Die Tabelle unten zeigt das minimale Biegeschenkelmaß a in mm, abhängig von der Blechdicke t und dem Biegewinkel.
| Blechdicke t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| a [mm] at 45° | 10.7 | 10.7 | 10.7 | 10.7 | 10.7 | 16.1 | 21.4 | 21.4 | 32.1 | 42.8 | 64.3 | 64.3 | 85.7 | 107.1 |
| a [mm] at 90° | 5.8 | 5.8 | 5.8 | 5.8 | 5.8 | 8.7 | 11.5 | 11.5 | 17.3 | 23.1 | 34.6 | 34.6 | 46.2 | 57.7 |
| a [mm] at 135° | 4.4 | 4.4 | 4.4 | 4.4 | 4.4 | 6.6 | 8.8 | 8.8 | 13.2 | 17.6 | 26.3 | 26.3 | 35.1 | 43.9 |
Maximalmaße für das Biegen
Maximalmaße für das Biegen: a = 500 mm.
Mindestabstand zu Bohrungen und Ausschnitten
Wenn Bohrungen oder Ausschnitte zu nah an der Biegelinie liegen, können sie sich beim Biegen verformen. Der Mindestabstand zu einer Bohrung folgt derselben Regel wie die oben beschriebene Mindest-Schenkellänge.
|
|
|
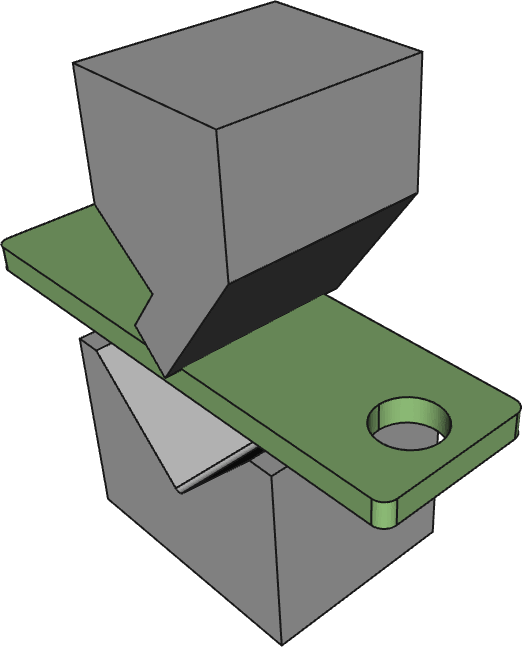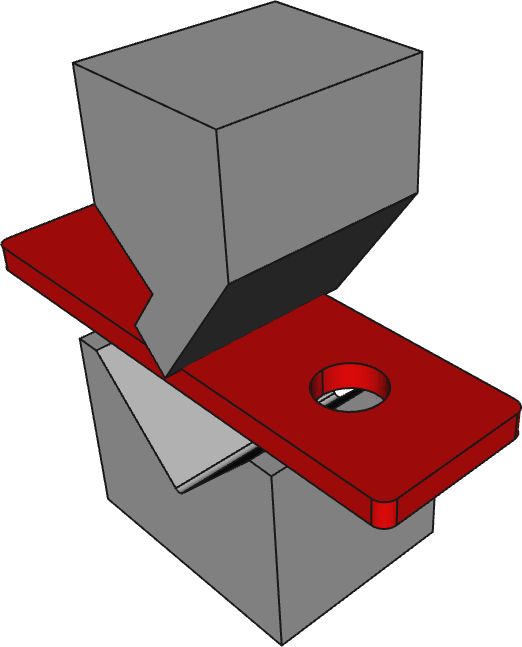
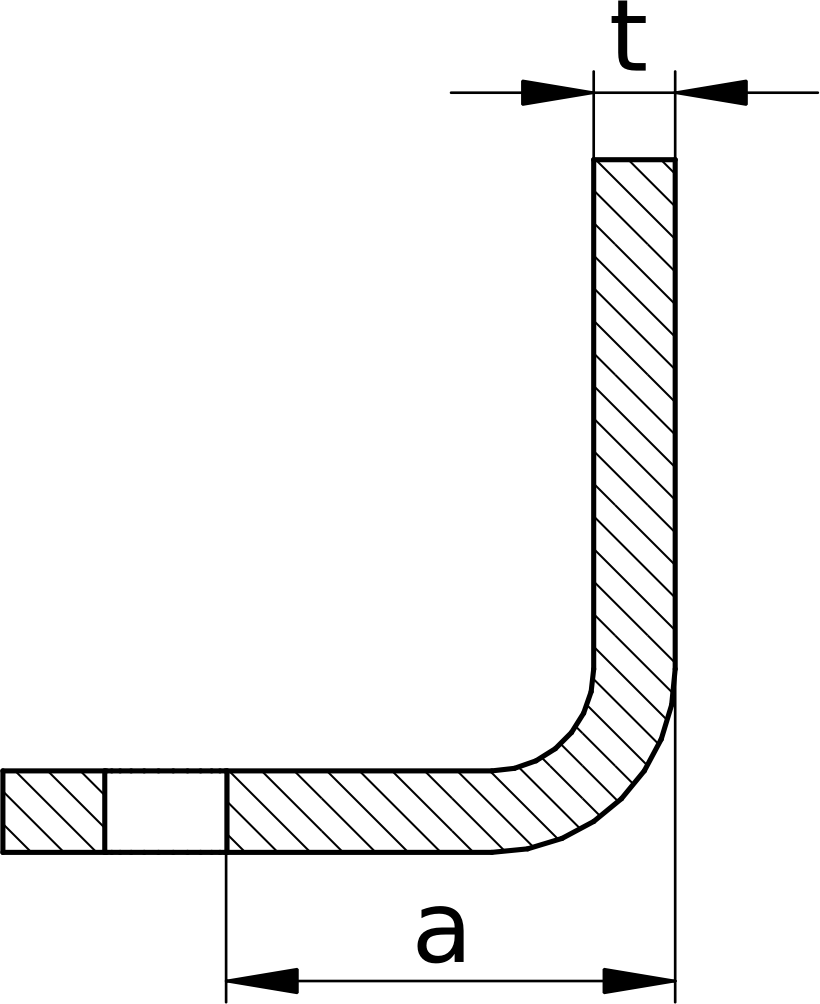
Wenn eine Bohrung oder Kontur aus Konstruktionsgründen nahe an der Biegelinie bleiben muss, können zusätzliche Entlastungsbohrungen im Biegebereich vorgesehen werden. Laser Master kann in solchen Fällen keine Verantwortung für konstruktionsbedingte Verformungen übernehmen.
Zusätzliche Entlastungsbohrungen
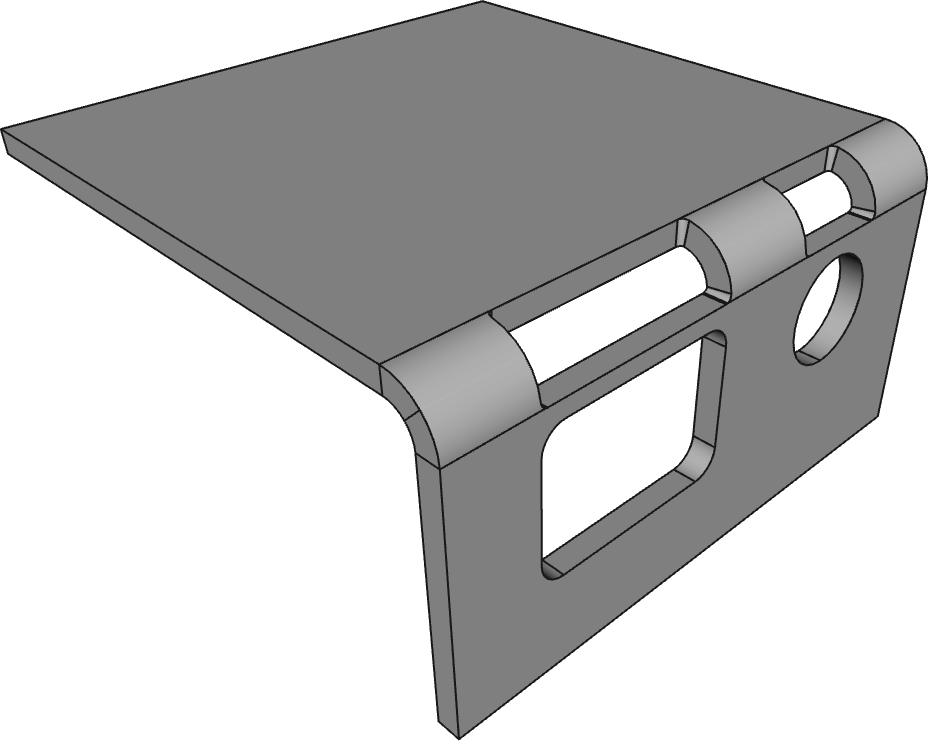
Wenn der Mindestabstand zu Bohrungen nicht eingehalten werden kann, können zusätzliche Entlastungsbohrungen die Verformung der Hauptbohrungen nahe der Biegezone reduzieren.
- Im Biegebereich muss weiterhin genügend Material vorhanden sein, um die Stabilität des Teils zu erhalten.
- Scharfe Ausschnitte wie Rechtecke werden oft zu Rissinitiatoren, weil das Material an den Ecken geschwächt wird.
- Die bevorzugte Form für zusätzliche Entlastungsöffnungen im Biegebereich ist ein gerundetes Rechteck.
Scharfe Ecken und Außenkonturen nahe der Biegelinie
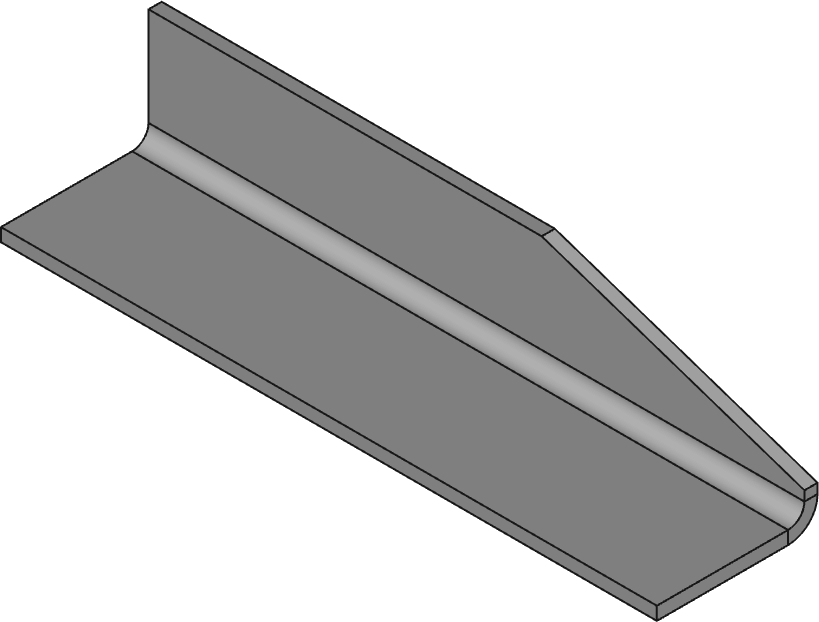
Wenn ein Teil scharfe Ecken oder andere Außenkonturen nahe der Biegekante hat, gelten dieselben Mindestlängenregeln. Wird die Kontur zu kurz, liegt das Material nicht mehr vollständig auf dem Unterwerkzeug, was zu Verformung oder unvollständiger Biegung führen kann.
Falsch
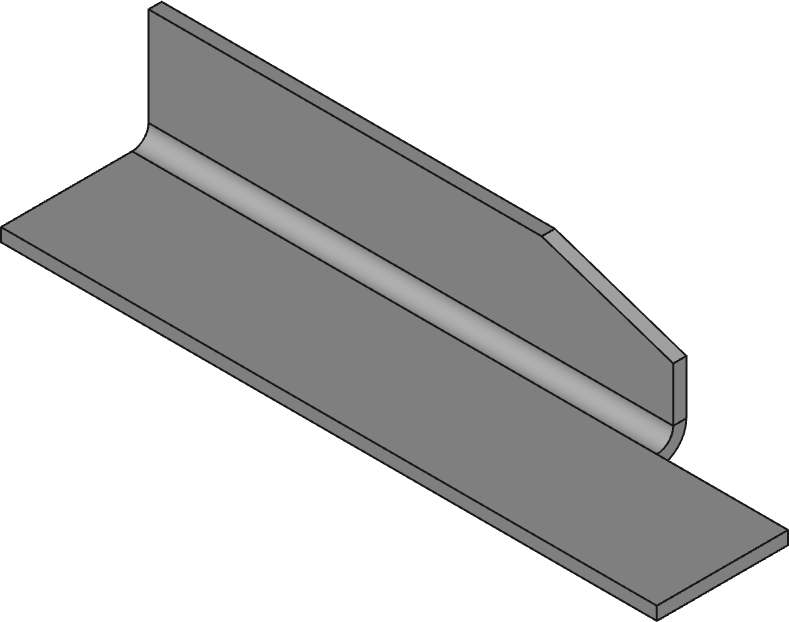
Richtig
Minimaler Biegeradius
Innere Biegeradien werden hauptsächlich durch die Wahl der Untermatrize bestimmt, während der Stempel nur begrenzten Einfluss hat. Tatsächliche Radien können auch mit Materialcharge, Werkzeugzustand und Geometrie variieren.
| Blechdicke t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Korrekturfaktor (ISO/DIN) | 0.85 | 0.81 | 0.75 | 0.70 | 0.75 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.70 |
| Korrekturfaktor (ASTM) | 0.42 | 0.40 | 0.37 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.35 |
| Minimaler Biegeradius r [mm] | 1.25 | 1.25 | 1.25 | 1.25 | 1.25 | 1.875 | 2.5 | 3.75 | 3.75 | 5 | 7.5 | 7.5 | 10.0 | 12.5 |
| Mögliche Biegeradien r [mm] | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 1.875, 2.5, 3.75, 5, 7.5, 10, 12.5 | 2.5, 3.75, 5, 7.5, 10, 12.5 | 3.75, 5, 7.5, 10, 12.5 | 5, 7.5, 10, 12.5 | 5, 7.5, 10, 12.5 | 7.5, 10, 12.5 | 10, 12.5 | 10, 12.5 | 12.5 |
Größenkompensation der Abwicklung
Die Länge des abgewickelten Laserschnitt-Rohlings ist die Summe der Flanschmaße des Biegeteils minus dem Kompensationswert v.
Formeln
L = a + b - va* = a - v / 2b* = b - v / 2
Hier L ist die Abwicklungslänge und die Biegelinie liegt zwischen den kompensierten Flanschmaßen a* und b*.
| Blechdicke t [mm] | 0.5 | 0.6 | 0.8 | 1 | 1.2 | 1.5 | 2 | 2.5 | 3 | 4 | 5 | 6 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| K-Faktor-Korrektur (ISO/DIN) | 0.85 | 0.81 | 0.75 | 0.70 | 0.75 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.74 | 0.70 | 0.70 | 0.70 |
| K-Faktor-Korrektur (ASTM) | 0.42 | 0.40 | 0.37 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.37 | 0.35 | 0.35 | 0.35 |
| Biegeradius r [mm] | 1.25 | 1.25 | 1.25 | 1.25 | 1.25 | 1.875 | 2.5 | 3.75 | 3.75 | 5 | 7.5 | 7.5 | 10.0 | 12.5 |
| v [mm] at 45° | 0.05 | 0.18 | 0.45 | 0.73 | 0.68 | 1.10 | 1.46 | 1.49 | 2.20 | 2.93 | 2.98 | 4.39 | 5.86 | 7.32 |
| v [mm] at 90° | 1.20 | 1.36 | 1.67 | 1.99 | 2.50 | 2.98 | 3.98 | 5.16 | 5.96 | 7.95 | 10.32 | 11.93 | 15.90 | 19.88 |
| v [mm] at 135° | 0.30 | 0.36 | 0.48 | 0.61 | 0.72 | 0.91 | 1.22 | 1.51 | 1.82 | 2.43 | 3.02 | 3.65 | 4.86 | 6.08 |
Für Rechenhilfe nutzen Sie die DIN-6935-Biegerechner Seite.
Eckentlastung
Wenn an der Biegeecke kein kleiner Freiraum bleibt, kann das Material entlang des Schnitts reißen. Eine Entlastung verhindert dies und ermöglicht korrektes Biegen.
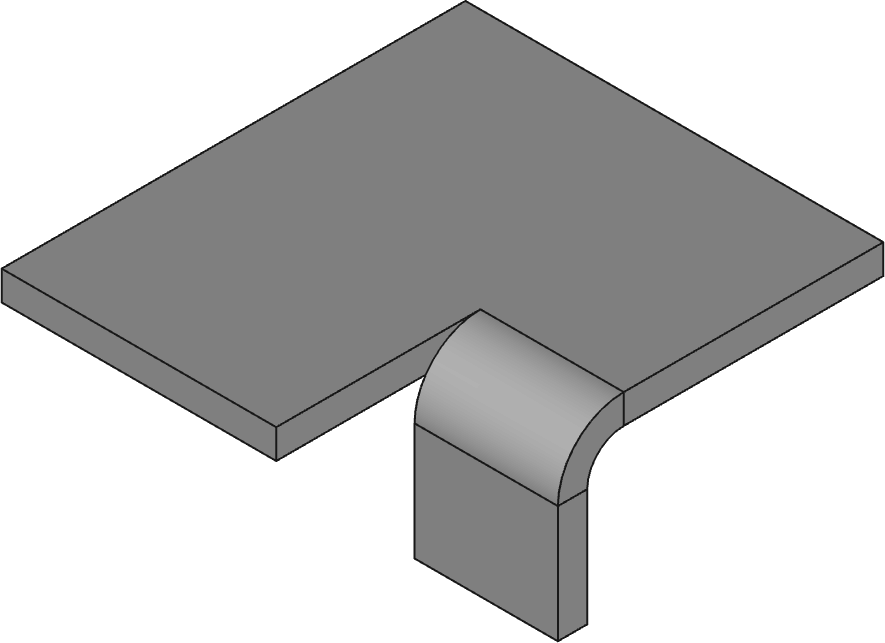
Falsch
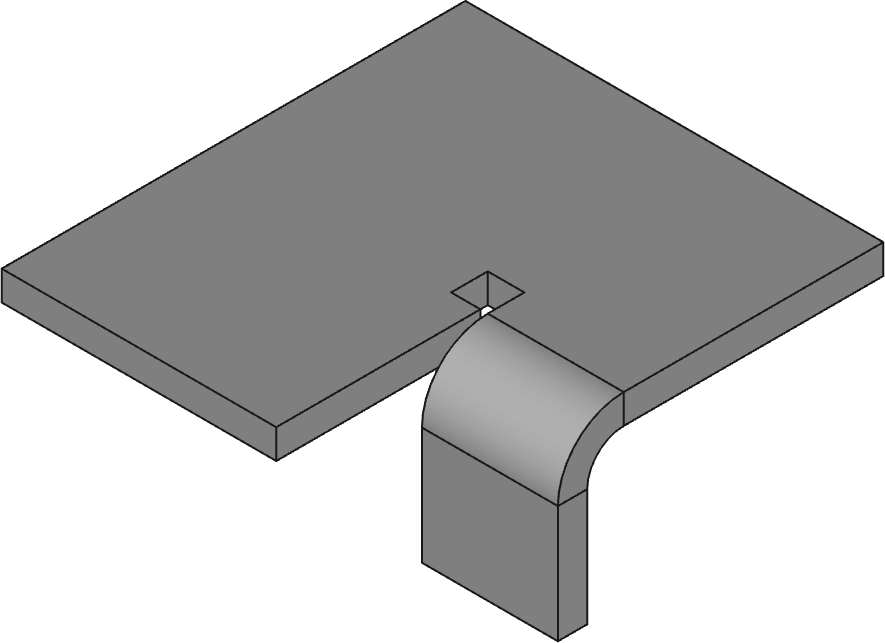
Richtig
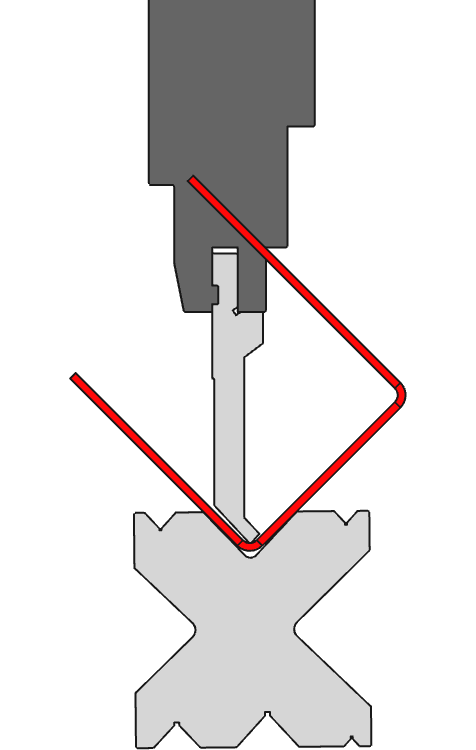
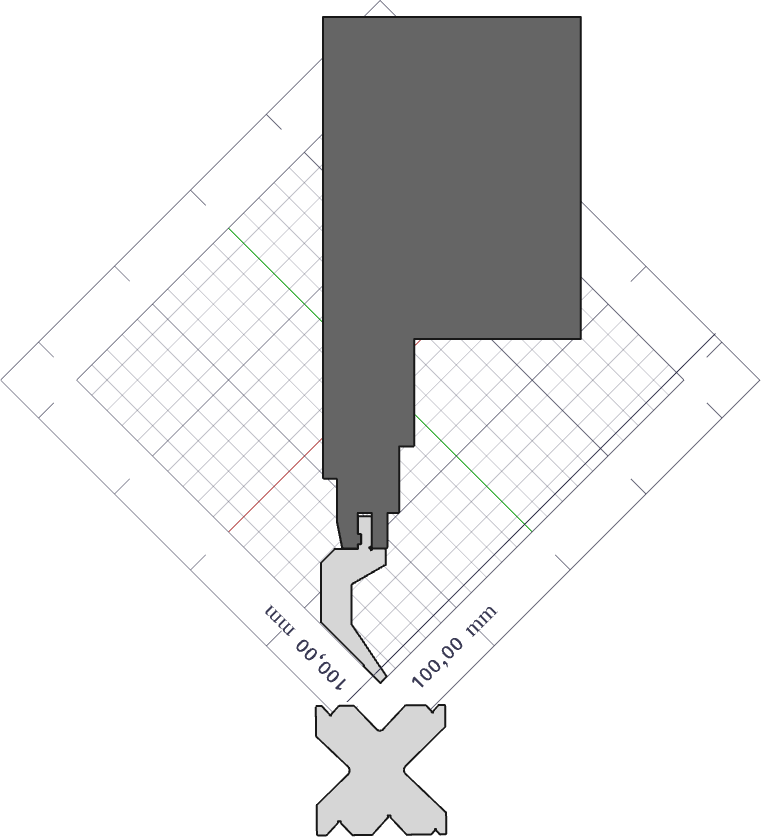
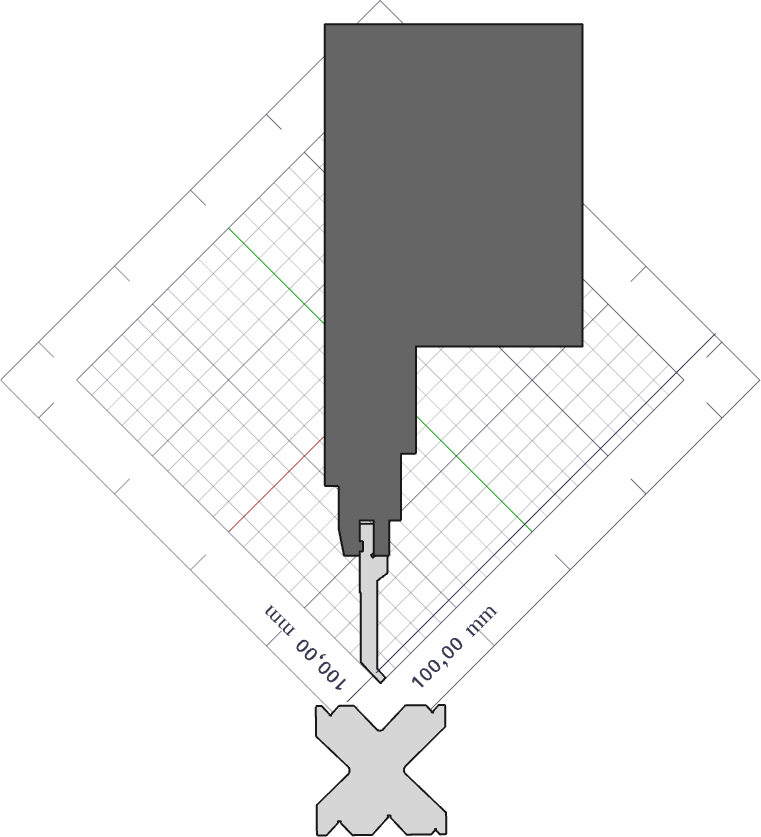
Werkzeugkollision bei U-Profilen
Wenn das Biegemaß zu lang oder das U-Profil zu schmal ist, kann eine Kollision mit Oberwerkzeug oder Klemmbalken auftreten. Die folgenden Grafiken zeigen Kollisionsrisiko und erreichbare Werkzeugkonfigurationen für U-Profile.
|
|
|
|
Kollisionsrisiko bei U-Profilen |
|
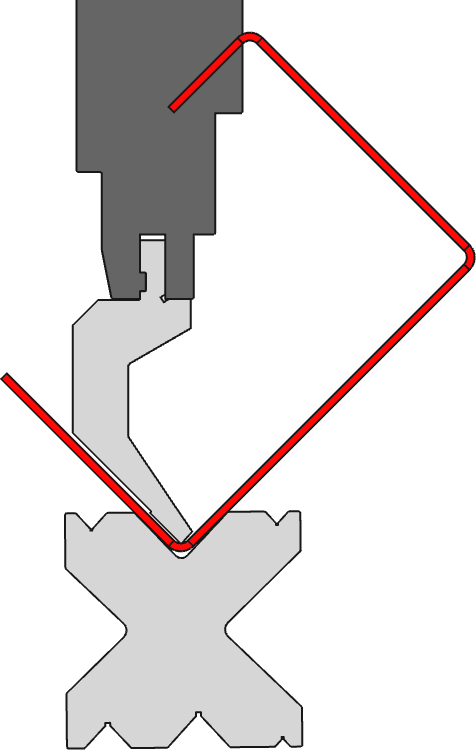
|
|
|
|
Erreichbare Werkzeugkonfigurationen für U-Profile |
|
Verwandte Seiten
Prüfen Sie den Materialkatalog für Blechverfügbarkeit, die Konstruktionsrichtlinien Übersicht für verwandte Prozessregeln und die Kontakt Seite für projektspezifische Fragen.